Құйынды токпен бақылау: қалай жұмыс істейді және қайда қолданылады
Айнымалы токты катушка металда құйынды токтар тудырады, ақау оларды және катушка импедансын өзгертеді. Әдіс беткі жарықтарды табады, түтіктерді тексереді, электр өткізгіштік пен жабындарды өлшейді.
Осы мақалада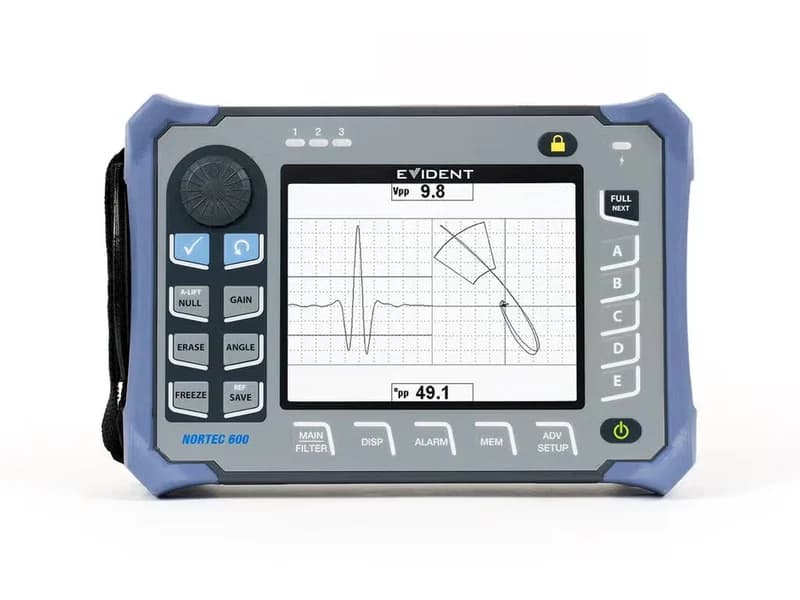
KEG TRK тобы дайындаған · Материалдарды қалай дайындаймыз
Құйынды токпен бақылау электромагниттік индукцияға негізделген: айнымалы ток жүретін катушка металда құйынды токтарды тудырады, ал жарық, жұқару немесе басқа электр өткізгіштік бұл токтарды және катушканың импедансын өзгертеді. Аспап өзгерісті импеданс жазықтығында көрсетеді. Әдіс беткі жарықтарды табады, жылу алмастырғыш түтіктерін тексереді, электр өткізгіштік пен жабындардың қалыңдығын өлшейді. Тек өткізгіш материалдарда жұмыс істейді.
Төменде: әдіс қалай құрылған, импеданс жазықтығын қалай оқу керек, жиілік бақылау тереңдігін қалай анықтайды, датчиктердің қандай түрлері бар және әдіс қай жерде жұмыс істемейді. Құйынды токпен бақылаудың басқа әдістер арасындағы орны «Бұзбайтын бақылау әдістері» мақаласында көрсетілген.
Принцип: металда не болады
- Датчик катушкасы арқылы айнымалы ток жүреді, оның айналасында айнымалы магнит өрісі пайда болады.
- Өткізгіш бөлшектің жанында бұл өріс онда тұйық шеңберлі токтарды тудырады, оларды құйынды токтар деп атайды.
- Құйынды токтар катушка өрісіне қарсы бағытталған өз өрісін жасайды. Оларды жасауға кететін энергия катушкадан алынады, сондықтан оның активті кедергісі өседі және индуктивті кедергісі өзгереді.
- Жарық құйынды токтардың жолын үзіп, оларды әлсіретеді. Катушканың импедансы өзгереді, аспап оны тіркейді.
Бөлшекпен жанасу және байланыс сұйықтығы қажет емес, нәтиже бірден көрінеді. Evident пен NDT Resource Center әдістің артықшылықтары ретінде ұсақ жарықтарға сезімталдықты, бетті аз дайындауды және жабдықтың портативтілігін атайды.
Мұны дірілді мониторинг жүйелеріндегі құйынды токты орын ауыстыру датчиктерімен шатастырмаңыз: олар ақау іздемейді, білікке дейінгі саңылауды өлшейді. Бұл қолдану туралы «Үлкен желдеткіштердегі 3300 XL құйынды ток датчиктері» мақаласында жазылған.
Импеданс жазықтығы: сигналды қалай оқу керек
Катушканың Z импедансы активті кедергі R мен индуктивті кедергі XL-ден тұрады. Олар фаза бойынша 90°-қа ығысқан, сондықтан векторлар ретінде қосылады:
|Z| = √(R² + XL²), tg φ = XL / R
Құйынды ток аспабының экранында R көлденеңінен, XL тігінен салынады. Датчик астындағы әр өзгеріс нүктені өз бағытына жылжытады:
| Не болады | Сигнал қалай өзгереді |
|---|---|
| Датчикті ауадан алюминийге (магнитті емес өткізгіш) қояды | R өседі, XL төмендейді |
| Датчик астында алюминийде жарық бар | Құйынды токтар азаяды: R қайта төмендейді, XL өседі |
| Датчикті болатқа (ферромагнетик) қояды | R өседі, XL де өседі: болаттың өтімділігі катушка өрісін шоғырландырады |
| Датчик–бөлшек саңылауы өзгереді (lift-off) | Нүкте өзінің көтерілу сызығымен жылжиды; Evident-тің типтік баптауында бөлшекте нөлдегеннен кейін датчикті көтеру сигналды көлденең солға қарай әкетеді |
Баптаудың басты міндеті: ақау сигналы мен датчиктің көтерілу сигналын бұрыш бойынша ажырату. Аспап эталондық үлгі бойынша калибрленеді және бақылау кезінде баптаулар өзгертілмейді.
Мақала тақырыбы бойынша жабдық
Olympus NORTEC 600 — құйынды токты дефектоскоп
Olympus (Evident) портативті құйынды токты дефектоскопы: 10 Гц – 12 МГц, төрт нұсқа (600, 600C, 600S, 600D), электр өткізгіштікті 0,9–110 % IACS және өткізбейтін…
Жиілік және ену тереңдігі
Құйынды токтар бетте ең күшті және тереңдеген сайын экспоненциалды әлсірейді (скин-эффект). Стандартты ену тереңдігі δ — ток тығыздығы 1/e-ге, яғни беткі мәннің шамамен 37%-ына дейін төмендейтін тереңдік. 2δ тереңдікте 13,5% қалады, 3δ тереңдікте тек 5%.
NDT Resource Center анықтамалығындағы формула:
δ ≈ 1 / √(π·f·μ·σ) (δ метрмен, f Гц-пен, μ Гн/м-мен, σ См/м-мен)
Жұмыс бірліктерінде:
δ (мм) ≈ 661 / √(f · μr · σ), мұнда f Гц-пен, μr — салыстырмалы магниттік өтімділік, σ — % IACS-пен электр өткізгіштік
Тереңдік жиілік, электр өткізгіштік және магниттік өтімділік өскен сайын азаяды. Үш материал үшін осы формула бойынша есеп (электр өткізгіштік NDT Resource Center кестелері бойынша):
| Жиілік | Мыс, 100% IACS | Алюминий 7075-T76, 38,5% IACS | 304 тот баспайтын болат, 2,5% IACS, μr 1,05 |
|---|---|---|---|
| 1 кГц | 2,1 мм | 3,4 мм | 12,9 мм |
| 10 кГц | 0,66 мм | 1,07 мм | 4,1 мм |
| 100 кГц | 0,21 мм | 0,34 мм | 1,3 мм |
| 1 МГц | 0,07 мм | 0,11 мм | 0,41 мм |
Сол анықтамалықтан мысал: 304 тот баспайтын болат үшін 50 кГц кезінде δ ≈ 1,8 мм. Кері есеп: 7075-T76 алюминийінде δ = 2 мм алу үшін шамамен 2,8 кГц жиілік керек (f ≈ 436 921 / (δ²·μr·σ)).
Көміртекті болат үшін кесте жарамайды: оның өтімділігі жоғары және тұрақсыз, сондықтан құйынды токтар беттің өзінде қалады. Evident көміртекті болатта әдіс тек беткі ақауларды анықтайтынын тікелей көрсетеді.
Міндетке қарай жиілікті қалай таңдау керек
- Беткі жарықтар: рұқсат пен сезімталдық үшін жиілік мүмкіндігінше жоғары.
- Беткі қабат астындағы ақаулар: тереңдік үшін жиілікті төмендетеді, бұл кезде сезімталдық төмендейді. Ферромагнитті және жақсы өткізетін материалдарға жиілік одан да төмен керек.
- Белгілі тереңдіктегі ақау: NDT Resource Center δ ақау тереңдігіне шамамен тең болатын жиілікті таңдауға кеңес береді. Сонда ақау мен көтерілу сигналдары фаза бойынша жақсы ажырайды.
- Жұқа парақтың қалыңдығы: жиілікті δ қалыңдықтан 25%-ға үлкен болатындай таңдайды (t = 0,8δ). Сонда қалыңдық өзгерісінің сигналы мен көтерілу сигналы шамамен 90°-қа ажырайды.
- Өткізбейтін жабынның қалыңдығы: негізгі металдың әсері аз болуы үшін іс жүзінде қол жетімді ең жоғары жиілік.
Фазалық кешігу және ақау тереңдігі
x тереңдіктегі ток беткі токқа қарағанда фаза бойынша кешігеді: θ = x / δ радиан немесе θ = (x / δ) × 57,3 градус. Импеданс жазықтығында көтерілу сигналы мен ақау сигналы арасындағы бұрыш θ-дан шамамен екі есе үлкен. Егер δ ақау тереңдігінен 1,25 есе үлкен болса, θ ≈ 45° және сигналдар шамамен 90°-қа ажырайды. Осы бұрыш бойынша ақаудың қандай тереңдікте жатқанын бағалайды.
Датчиктердің түрлері
Датчиктерді катушкалардың қосылу сұлбасы және құрылымы бойынша ажыратады.
| Сұлба | Құрылғысы | Не үшін |
|---|---|---|
| Абсолюттік | Бір өлшеуіш катушка | Жарықтар, электр өткізгіштік, көтерілу, қалыңдық. Өткізгіштікке, өтімділікке, саңылау мен температураға сезімтал |
| Дифференциалдық | Қарама-қарсы қосылған екі катушка | Жергілікті ақауларға өте сезімтал, өлшемдер мен температураның біртіндеп өзгеруіне аз әсерленеді. Ұзын ақау тек шеттерінде көрінеді |
| Шағылыстыру (driver/pickup) | Қоздырушы және қабылдаушы катушкалар | Әр катушка бөлек оңтайландырылады, кішкентай қабылдаушы катушка ұсақ ақауларды көреді |
| Гибридтік | Сұлбалардың үйлесімі | Арнайы міндеттер |
| Құрылымы | Қолданылуы |
|---|---|
| Беттік (pancake) | Бетке перпендикуляр жарықтар; үлкен аудандар мен электр өткізгіштік үшін кең катушкалар |
| Қарындаш тәрізді | Қол жетуі қиын жерлер мен тесіктерге арналған тар корпустағы кішкентай катушка |
| Бұрандама тесіктеріне арналған | Сканермен тесік ішінде айналдырылады |
| Ішкі (бобиналық) | Түтікке енгізіледі, ішінен бүкіл шеңбер бойынша бақылайды |
| Өтпелі (қамтитын) | Түтікті немесе шыбықты қамтиды, сыртынан бақылайды |
Үлкен катушка көбірек көлемді қамтып, тереңірек енеді, кішкентай катушка ұсақ ақауларды жақсырақ табады.
Қайда қолданылады
Беткі жарықтар
Әдіс ақаудың ықтимал түрі, орны және бағдары белгілі болғанда жақсы жұмыс істейді. NDT Resource Center бойынша беттік датчикпен жұмыс тәртібі:
- Қажетті тереңдікке қарай аспапты, датчикті және жиілікті таңдау.
- Ақау сигналы оңай танылатындай етіп, аспапты жасанды ақаулары (кесінділер, тесіктер) бар сол материалдан жасалған эталондық үлгі бойынша баптау.
- Датчикті бөлшекке қойып, аспапты нөлдеу.
- Датчиктің бағдарын сақтай отырып, бетті толық қамтып сканерлеу: датчиктің шайқалуы сигналды бұрмалайды.
- Датчик үзіліс үстінен өткенде импеданстың жергілікті өзгерісін бақылау.
Evident материалдарындағы типтік міндеттер: механикалық өңделген бөлшектер мен металл прокатындағы, авиациялық құрылымдардағы бекіткіштер айналасындағы, бұрандама тесіктеріндегі жарықтар, көлем үшін ультрадыбыспен бірге дәнекерлеу жіктерінің бетін бақылау.
Жылу алмастырғыштар мен бу генераторларының түтіктері
Құйынды токпен түтіктердегі коррозияны, эрозияны, жарықтарды және жұқаруды іздейді, жылу алмастырғышта олар мыңдаған. Типтік техника: дифференциалдық бобиналық датчикті түтік ішімен тартады. Қабырға бүтін болғанда сигнал болмайды. Жұқарған жердің үстінде импеданс жазықтығында бір катушкадан ілмек, содан кейін екіншісінен екінші ілмек пайда болады. Сыртқы коррозияның тереңдігін фазалық кешігу бойынша, ұзындығын сигнал өлшемі бойынша бағалайды. Абсолюттік датчик түтік сыртындағы майысуларға және магнетит шөгінділеріне айтарлықтай күштірек әсерленеді.
Электр өткізгіштік және термиялық өңдеу
Металдың электр өткізгіштігі химиялық құрамына және құрылымының күйіне байланысты. Ол бойынша қорытпаларды сұрыптайды, термиялық өңдеуді тексереді және қызып кетуді іздейді. Шарттар:
- әдіс магнитті емес материалдарға қолданылады: ферромагнетиктерде өтімділіктің әсерін өткізгіштіктен бөлу мүмкін емес;
- бөлшектің қалыңдығы кемінде 3δ болуы керек, әйтпесе қалыңдық нәтижеге әсер етеді;
- өткізгіштік температураға байланысты, тұрақты температурада өлшеу немесе түзету енгізу керек.
Жабындардың қалыңдығы
Өткізгіш негіздегі өткізбейтін жабындардың (мысалы, бояудың) қалыңдығын көтерілу сигналы бойынша өлшейді: әр қалыңдыққа нүктенің өз орны сәйкес келеді, тым қалың және тым жұқа жабынға дабыл орнатуға болады.
Әдістің шектеулері
- Тек электр өткізгіш материалдар.
- Шектеулі тереңдік: әдіс беткі және беткі қабат астындағы ақауларға арналған, көлемді ультрадыбыспен бақылаған дұрыс. Құбыр қабырғасын ультрадыбыспен қалай өлшейтіні «Құбыр қабырғасының қалыңдығын ультрадыбыспен қалай өлшеуге болады» мақаласында көрсетілген.
- Катушка орамы мен сканерлеу бағытына параллель қабаттанулар анықталмайды.
- Беттің кедір-бұдырлығы мен магниттік өтімділіктің ауытқулары кедергі береді.
- Датчиктің бетке қол жеткізуі және материалы мен пішіні бойынша бөлшекке сәйкес эталондық үлгілер қажет. Калибрлеу әр бақылаудың басында қайталанады.
- Оператордың біліктілігі көптеген басқа әдістерге қарағанда жоғары болуы керек.
Қандай аспапты таңдау керек
Olympus (Evident) NORTEC 600 — жиілік диапазоны 10 Гц-тен 12 МГц-ке дейінгі портативті құйынды токты дефектоскоп. Evident деректері бойынша:
| Параметр | NORTEC 600 |
|---|---|
| Нұсқалары | N600 (базалық), N600C (электр өткізгіштік), N600S (айналмалы сканерлер), N600D (екі жиілікті) |
| Жиілік | 10 Гц – 12 МГц |
| Күшейту | 0–100 дБ, қадамы 0,1 немесе 1 дБ |
| Электр өткізгіштік (C, S, D) | 60 немесе 480 кГц жиілікте 0,9–110% IACS (0,5–64 МСм/м); 0,9–65% IACS диапазонында ±0,5% IACS |
| Өткізбейтін жабындардың қалыңдығы | 0–0,648 мм, дәлдігі 0,025 мм |
| Екі жиілік (N600D) | Бір мезгілде беру, F1−F2, F1+F2 және автоматты араластыру |
| Айналмалы сканерлер (S, D) | 120–3000 айн/мин |
| Экран | 5,7", 640 × 480 |
| Қуат | 10 сағатқа дейін, сканерлермен 6–8 сағат |
| Салмағы, қорғанысы | аккумулятормен 1,7 кг, IP66 |
Жарықтарды іздеуге базалық N600 жеткілікті. Қорытпаларды сұрыптау мен термиялық өңдеуді тексеру керек болса, N600C алады. Сканермен бұрандама тесіктеріне N600S керек, ал екі жиілік бір мезгілде және оларды араластыру қажет болса, N600D. KEG TRK Evident (Olympus) жабдығын Қазақстанда жеткізеді. Бағасы сұрау бойынша.
Дереккөздер
- NDT Resource Center (nde-ed.org). Eddy Current Inspection Formulas.
- NDT Resource Center. Basic Principles of Eddy Current Inspection.
- NDT Resource Center. Complex Impedance Plane.
- NDT Resource Center. Probes: Mode of Operation және Configurations.
- NDT Resource Center. Surface Breaking Cracks, Tube Inspection, Conductivity Measurements.
- NDT Resource Center. Electrical Conductivity: Aluminum, Copper, Iron-Based Alloys.
- Evident. Introduction to Eddy Current Testing.
- Evident. Depth of Penetration.
- Evident. Introduction to Eddy Current Testing (white paper).
- Evident. NORTEC 600 Series.
Жиі қойылатын сұрақтар
Мақаладағы жабдық
Қазақстанға жеткізу бағасы мен мерзімін KEG TRK сұрау бойынша хабарлайды. Сіздің міндетіңізге коммерциялық ұсыныс дайындаймыз.
Olympus NORTEC 600 — құйынды токты дефектоскоп
Olympus (Evident) портативті құйынды токты дефектоскопы: 10 Гц – 12 МГц, төрт нұсқа (600, 600C, 600S, 600D), электр өткізгіштікті 0,9–110 % IACS және өткізбейтін…
Оқыңыз да
14.10.2026
Бұзбайтын бақылау әдістері: түрлері, нені табады, қайда қолданылады
БББ-ның негізгі әдістері: визуалды (видеоэндоскоптар), ультрадыбыстық қалыңдық өлшеу, дефектоскопия және PAUT, құйынды ток, магниттік ұнтақ, капиллярлық, радиографиялық және акустикалық эмиссия.
23.10.2026
Діріл бірліктері: діріл ығысуы, діріл жылдамдығы, діріл үдеуі және оларды қалай аудару керек
Діріл ығысумен (мкм, mil), жылдамдықпен (мм/с, in/s) және үдеумен (м/с², g) өрнектеледі. f жиілікті синусоида үшін: v = 2πf·d, a = 2πf·v, шың = 1,414·ОКМ, құлаш = 2,828·ОКМ.
23.10.2026
Фотоиондаушы детектор (PID): қалай жұмыс істейді және нені өлшейді
PID сынаманы ультракүлгінмен сәулелендіріп, иондар тогын өлшейді. Иондану энергиясы шам энергиясынан (10,0–11,7 эВ) төмен заттарды көреді: ароматика, еріткіш, отын. Метанды көрмейді.