Бұзбайтын бақылау әдістері: түрлері, нені табады, қайда қолданылады
БББ-ның негізгі әдістері: визуалды (видеоэндоскоптар), ультрадыбыстық қалыңдық өлшеу, дефектоскопия және PAUT, құйынды ток, магниттік ұнтақ, капиллярлық, радиографиялық және акустикалық эмиссия.
Бұзбайтын бақылаудың (БББ) негізгі әдістері: видеоэндоскоптармен визуалды және қашықтан визуалды бақылау, ультрадыбыстық қалыңдық өлшеу, ультрадыбыстық дефектоскопия, фазаланған торлармен бақылау (PAUT), құйынды токты, магниттік ұнтақты, капиллярлық, радиографиялық және акустикалық-эмиссиялық. Олар физикалық принципімен, қандай ақауларды көретінімен (беттік немесе ішкі) және материал мен қол жеткізуге қойылатын талаптарымен ерекшеленеді.
БББ әдістерінің жиынтық кестесі
| Әдіс | Принцип | Нені табады | Шектеулері | KEG TRK жабдығы |
|---|---|---|---|---|
| Визуалды және қашықтан визуалды (ВӨБ, RVI) | Көзбен немесе видеоэндоскоппен технологиялық тесіктер арқылы қарау | Көрінетін беттердегі жарықтар, коррозия, бөгде заттар, тозу | Тек бетте көрінетін нәрсе; зонд қол жеткізу жолынан өтуі керек | Иә: IPLEX видеоэндоскоптары |
| Ультрадыбыстық қалыңдық өлшеу | Импульстің түп бетке дейін және кері өту уақыты, T = V × t/2 | Қабырғаның қалған қалыңдығы, коррозия мен эрозиядан металл жоғалту | Дыбыс жылдамдығы бойынша калибрлеу және байланыс сұйықтығы қажет | Иә: 27MG, 45MG, 39DL PLUS, 72DL PLUS қалыңдық өлшегіштері |
| Ультрадыбыстық дефектоскопия | Ультрадыбыстың тұтастықтың бұзылуынан шағылуы (эхо-импульс әдісі) | Жарықтар, кеуектер, балқымау, қабаттану, ішкі ақаулар | Дағды мен үлгілер қажет; кедір-бұдыр, жұқа, біртекті емес және ірі түйіршікті материалдарды бақылау қиын; сәулеге параллель ақау байқалмай қалуы мүмкін | Иә: EPOCH 650, EPOCH 6LT дефектоскоптары |
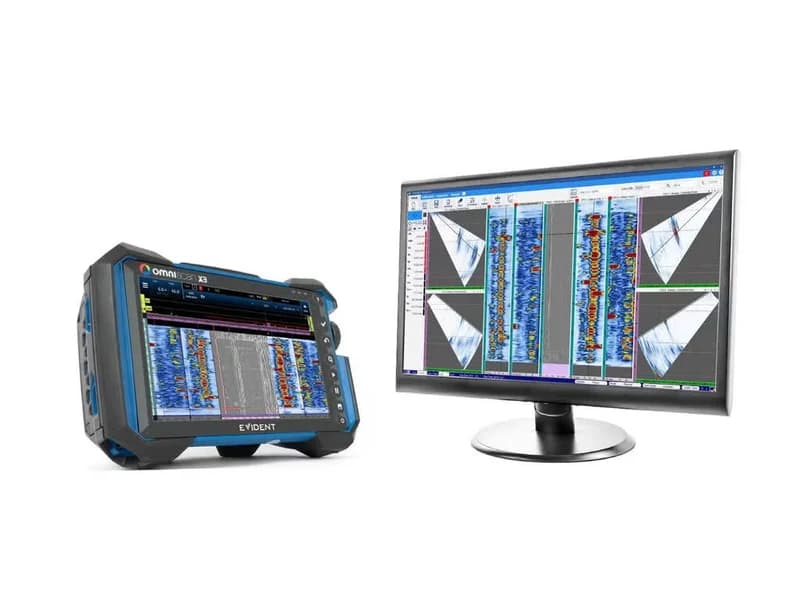
| Фазаланған торлар (PAUT) | Көп элементті датчик, сәуле электронды түрде бұрылады және фокусталады | Дәнекерлеу жіктерінің ақаулары, коррозия карталары, қабырға ортасындағы сутектік қабаттану және қабаттанулар | Құны жоғары, операторды даярлау қажет | Иә: OmniScan SX, X3, X4 |
| Құйынды ток | Айнымалы магнит өрісі өткізгіш материалда тудыратын құйынды токтар | Беттік және беткі қабат астындағы жарықтар; сондай-ақ жабын қалыңдығы, электр өткізгіштік | Тек электр өткізгіш материалдар, тереңдігі шектеулі; катушка орамына параллель қабаттанулар көрінбейді | Иә: NORTEC 600 |
| Магниттік ұнтақ | Ақау үстіндегі шашырау өрісі магниттік ұнтақты ұстайды | Беттік және беткі қабат астындағы жарықтар | Тек ферромагнитті материалдар; ақау өріске 45–90° бұрышпен жатуы керек | Жоқ |
| Капиллярлық (түрлі түсті, люминесцентті) | Пенетрант ақауға енеді, айқындағыш оны бетке тартып шығарады | Бетке шығатын жарықтар мен кеуектер | Тек бетке ашық ақаулар; кеуексіз материалдар; тазалау өте маңызды | Жоқ |
| Радиографиялық | Рентген немесе гамма-сәуле бұйымды жарып өтіп, кескін пленкада немесе цифрлық детекторда | Дәнекерлеу жіктері мен құймалардағы кеуектер, қож қосындылары, балқымаулар | Көз бен детектор бұйымның екі жағында; радиациялық қауіпсіздік | Жоқ |
| Акустикалық эмиссия | Датчиктер жүктеме кезінде дамып келе жатқан ақаулардан шыққан серпімді толқындарды тыңдайды | Өсіп келе жатқан жарықтар, ағып кету, конструкциялардың белсенді ақаулары | Жүктеме қажет; бағалау сапалық, ақау өлшемін басқа әдіспен анықтайды; шу кедергі келтіреді | Жоқ |
Визуалды және қашықтан визуалды бақылау
Визуалды бақылау — бірінші және ең жаппай әдіс. Қашықтан визуалды бақылауды (RVI) видеоэндоскоппен жүргізеді: бұл камера, жарық көзі және бөлшектемей қол жетпейтін жерлерден тірі кескін беретін иілгіш немесе қатты енгізу түтігі. Осылай турбиналардағы, қазандықтардағы, қозғалтқыштардағы, құбырлар мен ыдыстардағы жарықтарды, коррозияны және бөгде заттарды табады. Көптеген видеоэндоскоптарда ақау өлшемін бағалауға мүмкіндік беретін 3D-өлшеу функциясы бар.
Таңдау қол жеткізу жолына байланысты: Evident деректері бойынша, диаметрі 2–4 мм зондтар тар жерлерге сай келеді, 6–8 мм зондтар берігірек және жақсы кескін береді. Зонд ұшының артикуляциясы да маңызды, ал жарылыс қаупі бар аймақтар үшін сертификатталған жабдық қажет. Модельді қалай таңдау керектігі «Қай IPLEX видеоэндоскопты таңдау керек» мақаласында талданған.
Мақала тақырыбы бойынша жабдық
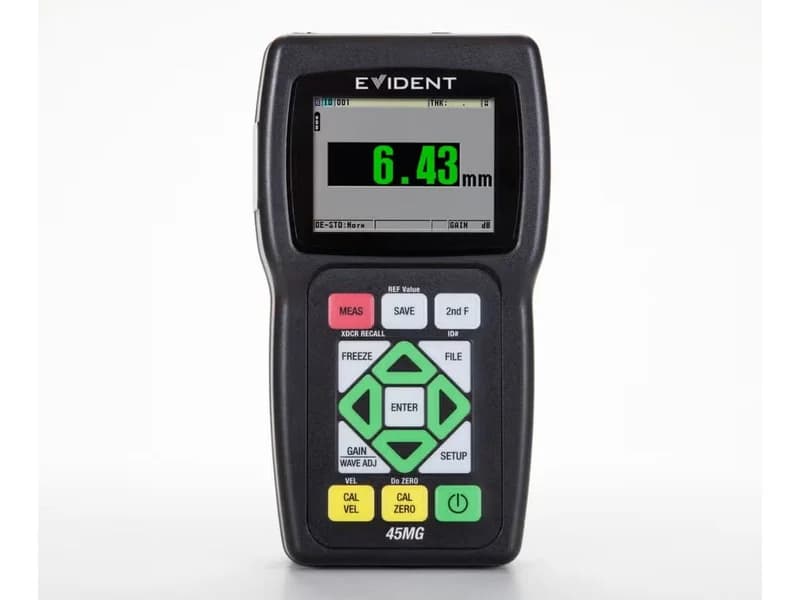
Olympus 45MG — ультрадыбыстық қалыңдық өлшегіш
Olympus (Evident) ультрадыбыстық қалыңдық өлшегіші: қалыңдығы 0,08–635 мм, бөлек-біріктірілген және біріктірілген датчиктер, жабын арқылы өлшеуге арналған Echo-to-Echo…
Ультрадыбыстық қалыңдық өлшеу
Қалыңдық өлшегіш импульстің қабырғадан түп бетке дейін өтіп, қайтып келетін уақытын өлшейді және қалыңдықты T = V × t/2 формуласымен есептейді, мұнда V — материалдағы дыбыс жылдамдығы, t — бару-қайту уақыты. Тек бір жақтан қол жеткізу жеткілікті. Әдеттегі жиіліктер — 500 кГц-тен 20 МГц-ке дейін: жоғарылары жұқа материалдарды өлшеуге мүмкіндік береді, төмендері қалың және ірі түйіршікті материалдардан жақсы өтеді. Аспапты міндетті түрде қалыңдығы белгілі үлгіде дыбыс жылдамдығы бойынша калибрлейді. Толығырақ — «Ультрадыбыстық қалыңдық өлшегіш: жұмыс принципі» мақаласында.
Ультрадыбыстық дефектоскопия
Дефектоскоп материалға ультрадыбыс жіберіп, тұтастықтың бұзылуынан — жарықтардан, қуыстардан, кеуектерден келген эхо-сигналдарды қабылдайды. Эхоның келу уақыты бойынша шағылдырғыштың орнын анықтайды, ал сигнал бойынша көбіне оның өлшемін, пішінін және бағытын бағалауға болады. Әдіс беттік және ішкі ақауларға сезімтал, басқа БББ әдістерінен тереңірек енеді және бір жақтан қол жеткізуді қажет етеді. NDT Resource Center бойынша шектеулері: байланыс сұйықтығы мен эталондық үлгілер қажет, оператор жақсы даярланған болуы керек, кедір-бұдыр, жұқа, біртекті емес және ірі түйіршікті материалдарды (мысалы, шойынды) бақылау қиын, ал сәулеге параллель ақау байқалмай қалуы мүмкін. Аспаптың қалай жұмыс істейтіні «Ультрадыбыстық дефектоскоп: қалай жұмыс істейді және нені табады» мақаласында.
Фазаланған торлар (PAUT)
Фазаланған тор датчигі шағын кешігулермен қоздырылатын 16-дан 256-ға дейін элементтен тұрады. Осылайша сәулені датчикті жылжытпай бұрыштар ауқымында бұруға (секторлық сканерлеу) және әртүрлі тереңдікте фокустауға болады. Әдеттегі жиіліктер — 2–10 МГц. Evident бойынша PAUT-тың негізгі міндеттері — дәнекерлеу жіктерін бақылау, жарықтарды іздеу және коррозиялық карталау, оның ішінде қалыңдықтың жоғалуын қабырға ортасындағы ақаулардан, мысалы сутектік қабаттанудан, ажырату. Кемшіліктері — құны жоғары және оқыту қажеттілігі. Қалыңдық өлшегіш қашан жеткілікті, ал PAUT қашан керек екені «Қалыңдық өлшеу, дефектоскоп немесе PAUT» мақаласында.
Құйынды ток бақылауы
Катушканың айнымалы магнит өрісі өткізгіш материалда құйынды токтарды тудырады. Жарықтар, өлшемдер мен материал қасиеттерінің өзгеруі олардың ағуын бұзады, аспап мұны тіркейді. Жарықтарды іздеуден бөлек әдіс материал мен жабынның қалыңдығын және электр өткізгіштікті өлшейді (материалдарды сұрыптау, қызып кетуді анықтау, термиялық өңдеуді бақылау). Датчиктің бетке тиюі міндетті емес, дайындық минималды. Шектеулері: тек электр өткізгіш материалдар, ену тереңдігі шектеулі, операторды даярлау мен эталондар қажет.
Магниттік ұнтақ бақылауы
Бөлшекті магниттейді; беттік және беткі қабат астындағы ақаулардың үстінде шашырау өрісі пайда болады, ол магниттік ұнтақты көрінетін индикаторлық ізге жинайды. Әдіс жылдам, беттің дайындығына онша талапшыл емес, құймаларға, соғылмаларға және дәнекерленген қосылыстарға қолданылады. Шектеуі — тек ферромагнитті материалдар. Ақау магнит өрісіне 45–90° бұрышпен жатса анықталады, сондықтан бөлшекті әдетте өзара перпендикуляр екі бағытта магниттейді.
Капиллярлық бақылау
Тазаланған бетке түрлі түсті немесе люминесцентті пенетрант жағады, ұстағаннан кейін (әдетте 5-тен 60 минутқа дейін) артығын алып тастап, пенетрантты ақаулардан тартып шығаратын айқындағыш жағады (айқындау — әдетте кемінде 10 минут). Әдіс ұсақ беттік ақауларға сезімтал және металдар мен бейметалдарға, магнитті және магнитті емес материалдарға жарамды. Бірақ ол тек бетке шығатын ақауларды көреді, кеуексіз бетті, мұқият тазалауды және химикаттарды кәдеге жаратуды талап етеді.
Радиографиялық бақылау
Рентген немесе гамма-сәуле бұйым арқылы қарама-қарсы жақта орналасқан пленкаға немесе цифрлық детекторға өтеді. Суреттегі тығыздық өзгерістері дәнекерлеу жіктері мен құймалардағы кеуектерді, қож қосындыларын, балқымауларды және басқа ақауларды көрсетеді. Қалың металл үшін, мысалы, Co-60 көзін, жұқа және тығыздығы аз материалдар үшін төмен энергиялы Tm-170 көзін қолданады. Сәулеленумен жұмыс радиациялық қауіпсіздік шараларын талап етеді.
Акустикалық-эмиссиялық бақылау
Әдіс объектіге энергия жібермейді, жүктеме кезінде жарықтың дамуынан, пластикалық деформациядан және басқа үдерістерден пайда болатын серпімді толқындарды тыңдайды. Сондықтан ол тек белсенді, дамып келе жатқан ақауларды анықтайды және тұрақты орнатылған датчиктермен жұмыс істеп тұрған объектіде жүргізіле алады. Шектеулері: жүктеме аз болса, ақау білінбейді; бағалау сапалық, өлшем мен тереңдікті басқа әдіспен, көбіне ультрадыбыспен анықтайды; өндірістік шу кедергі келтіреді.
Әдісті қалай таңдау керек
- Ақау қайда: тек бетте — визуалды, капиллярлық, магниттік ұнтақ, құйынды ток; ішінде — ультрадыбыс, PAUT немесе радиография.
- Бұйым неден жасалған: магниттік ұнтақ — тек ферромагнитті болаттарға, құйынды ток — өткізгіш материалдарға, капиллярлық — кез келген кеуексіз материалға.
- Қандай қол жеткізу бар: бір жақтан — ультрадыбыс; люк немесе тесік арқылы — видеоэндоскоп; радиографияға екі жақтан қол жеткізу керек.
- Нені алу керек: қалыңдықты — қалыңдық өлшегіш; ақаудың бар-жоғы мен өлшемін — дефектоскоп немесе PAUT; коррозия картасын немесе жік кескінін — PAUT.
Қандай жабдықты таңдау керек
- Қашықтан визуалды бақылау — IPLEX NX, IPLEX One видеоэндоскоптары.
- Коррозияның қалыңдығын өлшеу — 45MG, 27MG.
- Ультрадыбыстық дефектоскопия — EPOCH 650.
- Фазаланған торлар — OmniScan X3, OmniScan X4.
- Құйынды ток бақылауы — NORTEC 600.
KEG TRK аталған әдістерге арналған Evident (Olympus) жабдығын Қазақстанда жеткізеді. Магниттік ұнтақ, капиллярлық, радиографиялық және акустикалық-эмиссиялық бақылауға арналған жабдық біздің каталогта жоқ. Бағасы сұрау бойынша.
Дереккөздер
- NDT Resource Center (nde-ed.org). Nondestructive Evaluation Techniques.
- NDT Resource Center. Basic Principles of Ultrasonic Testing.
- NDT Resource Center. Basic Principles of Eddy Current Inspection.
- NDT Resource Center. Introduction to Magnetic Particle Inspection, Magnetic Field Orientation and Flaw Detectability.
- NDT Resource Center. Liquid Penetrant Inspection Process, Advantages and Disadvantages of Penetrant Testing.
- NDT Resource Center. Present State of Radiography, Radiograph Interpretation — Welds.
- NDT Resource Center. Introduction to Acoustic Emission Testing.
- Evident. Thickness Gauge Tutorial: Theory of Operation.
- Evident. Ultrasonic Flaw Detection Tutorial: General Introduction.
- Evident. Introduction to Phased Array Ultrasonic Testing, Practical applications and advantages of phased array.
- Evident. Your Complete Guide to Remote Visual Inspection (RVI).
Жиі қойылатын сұрақтар
Мақаладағы жабдық
Қазақстанға жеткізу бағасы мен мерзімін KEG TRK сұрау бойынша хабарлайды. Сіздің міндетіңізге коммерциялық ұсыныс дайындаймыз.
Olympus 45MG — ультрадыбыстық қалыңдық өлшегіш
Olympus (Evident) ультрадыбыстық қалыңдық өлшегіші: қалыңдығы 0,08–635 мм, бөлек-біріктірілген және біріктірілген датчиктер, жабын арқылы өлшеуге арналған Echo-to-Echo…
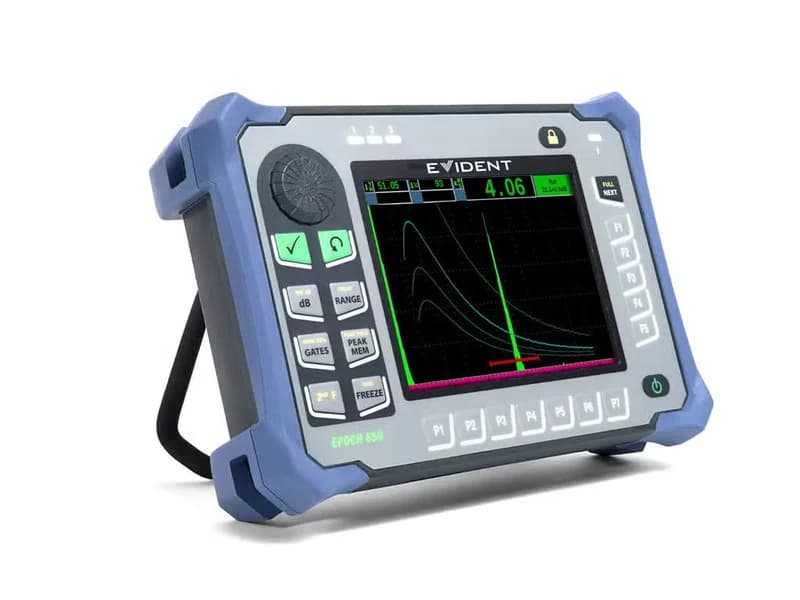
Olympus EPOCH 650 — ультрадыбыстық дефектоскоп
Olympus (Evident) портативті ультрадыбыстық дефектоскопы: 400 В-қа дейінгі бапталатын тікбұрышты импульс, 0,2–26,5 МГц жолақ, VGA экран, стандартта DGS/AVG, DAC/TCG және…
Мақалада сондай-ақ: Olympus OmniScan X3 — TFM бар фазаланған торлардағы дефектоскоп, Olympus NORTEC 600 — құйынды токты дефектоскоп, Olympus IPLEX NX — флагмандық өнеркәсіптік бейнеэндоскоп
Оқыңыз да
13.10.2026
Бояу арқылы қалыңдық өлшеу: «эхо-эхо» және THRU-COAT режимдері
Неліктен кәдімгі қалыңдық өлшегіш боялған болаттың қалыңдығын асырып көрсетеді, «эхо-эхо» мен THRU-COAT жабынды қалай алып тастайды, қандай датчиктер керек, диапазондар мен температура шектеулері.
13.10.2026
Ультрадыбыстық дефектоскоп: қалай жұмыс істейді және нені табады
Импульс-эхо принципі, A-сканды оқу, тік және көлбеу датчиктер, дефектоскоп қандай ақауларды табады, жылдамдық пен нөл бойынша калибрлеу, эталон үлгілер және DAC қисығы.
10.10.2026
Құбыр қабырғасының қалыңдығын ультрадыбыстық қалыңдық өлшегішпен қалай өлшеуге болады
Коррозиясы бар құбыр қабырғасының қалыңдығы бөлек-біріктірілген (екі элементті) датчигі бар ультрадыбыстық қалыңдық өлшегішпен өлшенеді: нүктені тазалау, байланыс сұйықтығын жағу, дыбыс жылдамдығы мен нөлді калибрлеу, датчикті экранымен құбыр осіне көлденең қою және ең кіші көрсеткішті алу.