Ультрадыбыстық дефектоскоп: қалай жұмыс істейді және нені табады
Импульс-эхо принципі, A-сканды оқу, тік және көлбеу датчиктер, дефектоскоп қандай ақауларды табады, жылдамдық пен нөл бойынша калибрлеу, эталон үлгілер және DAC қисығы.
Ультрадыбыстық дефектоскоп бөлшекке қысқа ультрадыбыс импульсін жібереді және жарықтардан, қуыстардан және материал шекараларынан келген эхоны қабылдайды. A-скан экранында эхоның орны шағылыстырғыштың тереңдігін, ал эхоның биіктігі оның шағылыстыру қабілетін көрсетеді. Тік датчиктермен қабаттанулар мен қуыстарды, көлбеу датчиктермен дәнекерлеу жіктерінің ақауларын іздейді.
Импульс-эхо принципі
Әдіс жоғары жиілікті дыбыстың қатты материалдан өтіп, жасырын ақаулар мен шекаралардан болжамды заңдылықпен шағылысуына негізделген. Evident нұсқаулығы бойынша:
- дефектоскопияда әдетте 500 кГц-тен 10 МГц-ке дейінгі жиілік қолданылады, адам құлағы шамамен 20 кГц-ке дейін естиді;
- мегагерц жиілігінде дыбыс ауа мен газдар арқылы нашар, ал сұйықтықтар, металдар, пластиктер, керамика және композиттер арқылы жақсы өтеді, сондықтан датчик пен бөлшектің арасына байланыс сұйықтығын жағады;
- жоғары жиілікті ультрадыбыс естілетін дыбысқа қарағанда бағыттырақ, ал қысқа толқын ұзындығы оны кішкентай шағылыстырғыштарға сезімтал етеді.
Жұмыс тәртібі:
- Генератор датчикке электр импульсін береді, датчик ультрадыбыс шығарады.
- Дыбыс бөлшек арқылы өтеді. Жолында жарық немесе тұтастық бұзылысы болса, энергияның бір бөлігі одан шағылысады, қалғаны түп бетке дейін жалғасады.
- Қабылдағыш қайтып келген эхо-сигналдарды күшейтеді және сүзеді.
- Аспап оларды тереңдіктің немесе қашықтықтың калибрленген шкаласында көрсетеді, ал дабылы бар стробтар берілген аймақтағы эхоны белгілейді.
Қалыңдық өлшегіш те осы принципке негізделген, бірақ ол бір сан шығарады, ал дефектоскоп сигналдардың толық бейнесін көрсетеді. Қалыңдық өлшегіш туралы толығырақ «Ультрадыбыстық қалыңдық өлшегіш: жұмыс принципі және шектеулері» мақаласында.
Дефектоскоп неден тұрады
| Түйін | Не істейді |
|---|---|
| Генератор және қабылдағыш | Датчикті қоздыру импульсін жасайды, эхоны күшейтеді және сүзеді. Импульстің амплитудасы, пішіні, демпфирлеу, күшейту және қабылдағыш жолағы сигнал/шу қатынасын жақсарту үшін бапталады |
| Такт генераторы | Импульстерді синхрондайды және қашықтық бойынша калибрлеуді береді |
| Сигналды өңдеу | Уақыт бойынша амплитуданы қарапайым көрсетуден бастап қашықтық бойынша түзетуге және көлбеу сәуле үшін тригонометриялық есептеулерге дейін |
| Экран | Сигналды тереңдік немесе қашықтық шкаласында көрсетеді |
| Тіркегіш | A-скан мен баптауларды немесе таңдалған деректерді сақтайды: амплитуда, тереңдік, дабылдың іске қосылуы |
Мақала тақырыбы бойынша жабдық
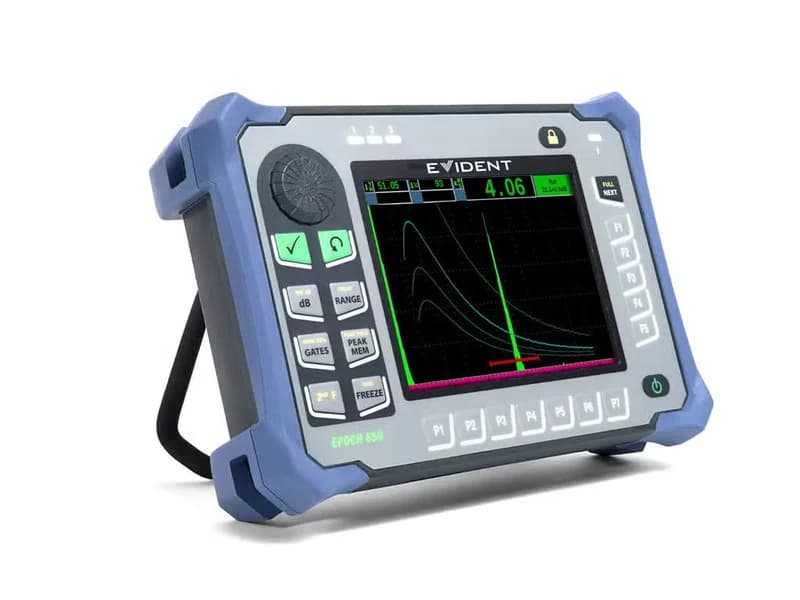
Olympus EPOCH 650 — ультрадыбыстық дефектоскоп
Olympus (Evident) портативті ультрадыбыстық дефектоскопы: 400 В-қа дейінгі бапталатын тікбұрышты импульс, 0,2–26,5 МГц жолақ, VGA экран, стандартта DGS/AVG, DAC/TCG және…
A-сканды қалай оқу керек
A-скан — дефектоскоптың негізгі көрсету түрі. Көлденеңінен солдан оңға қарай импульстің өту уақыты, яғни дыбыс жолы немесе тереңдік, тігінен эхоның амплитудасы беріледі.
| Экранда не бар | Нені білдіреді (тік датчик) |
|---|---|
| Тек түп эхо | Дыбыс түп бетке кедергісіз жетті |
| Түп эхоның алдындағы эхо | Дыбыстың бір бөлігі ақаудан шағылысты. Эхоның орны тереңдікті көрсетеді, амплитудасы шағылыстырғыштың өлшемімен байланысты |
Бақылау алдында жарамды екені белгілі бөлшектегі сигналдар бейнесін жазып алады: түп эхо және геометриядан (ойықтар, фланецтер) келетін тұрақты эхолар. Материал түйіршіктеріндегі шашыраудан болатын шу ақау болып саналмайды. Түп эходан бұрын келген кез келген елеулі эхо бетке параллель жарықты немесе қуысты көрсетеді және тереңдігін, өлшемін, пішінін одан әрі талдауды талап етеді.
Тік датчиктер
Тік датчик бөлшекке бетке перпендикуляр бойлық толқын енгізеді. Тік бақылау үшін түйіспелі датчиктер, кідіріс сызығы бар датчиктер, екі элементті (бөлек-біріктірілген) және иммерсиялық датчиктер қолданылады.
Нені табады: ең алдымен бетке параллель жарықтар мен қабаттануларды, сондай-ақ қуыстар мен кеуектілікті.
Қайда қолданылады: парақтар, шыбықтар, соғылмалар, құймалар; болттар, аспа саусақтары және жарық қолжетімді бетке параллель дамуы мүмкін басқа бөлшектер; шыны пластик және композиттер. Тік датчикпен дәнекерлеп жалғанған қосылыстарды да тексереді: ілініс болмаса, шекарадан келетін эхо күшейеді, сондықтан бақылауды жарамды үлгімен салыстыру арқылы жүргізеді.
Көлбеу датчиктер және дәнекерлеу жіктерін бақылау
Evident деректері бойынша көлбеу сәулемен бақылау — ультрадыбыстық дефектоскопияның ең кең таралған тәсілі. Дәнекерлеу жіктеріндегі ақаулар әдетте бетке параллель емес, ал жік білігі датчикті үстінен қоюға кедергі келтіреді, сондықтан жікті бүйірінен бұрышпен дыбыстайды.
Көлбеу датчик түрлендіргіш пен призмадан (бөлек немесе кіріктірілген) тұрады. Призма мен бөлшектің шекарасындағы сыну есебінен ол металға көлденең толқын енгізеді. Болаттағы стандартты сыну бұрыштары — 45, 60 және 70 градус. Сәуле түп бетке берілген бұрышпен барып, одан сол бұрышпен шағылысып, жоғары кетеді. Датчикті алға-артқа жылжыту арқылы оператор сәулені жіктің бүкіл биіктігі мен балқу сызықтары бойынша өткізеді.
Evident оқу нұсқаулығы бойынша жіктің типтік ақаулары A-сканда былай көрінеді:
| Ақау | Сигнал сипаты |
|---|---|
| Түбіртектің пісірілмеуі | Жік түбіртегінен өте күшті шағылысу, екі жағынан да көрінеді |
| Балқып қосылмау | Кесу жағынан тік көтерілетін және түсетін күшті шағылысу, қарсы жағынан әлсіз немесе мүлдем жоқ |
| Түбіртектегі жарық | Сәуленің бірінші тармағының сигналы, балқу эхосына жақын |
| Жиектегі жарық | Сәуленің екінші тармағының сигналы, жоғарғы бетте, білік эхосына жақын |
| Кеуектер мен қож | Датчикті бұрағанда пішіні мен амплитудасы тез өзгеретін эхолар тобы; әдетте жазық ақаулар мен ірі жарықтардан әлсіз |
Evident мұны тікелей ескертеді: бұл мысалдар тек түсіндіру үшін берілген, ал сигналдарды түсіндіру әрқашан оператордың оқуын, тәжірибесін және нақты әдістеменің талаптарын білуін қажет етеді.
Шартты ұзындық. Индикация табылғанда датчикті амплитуда максимумына дейін жылжытады, содан кейін ақау арқылы көлденең жүргізіп, амплитуда максимумның 50 %-ына дейін түсетін екі нүктені белгілейді (6 дБ төмендеу). Олардың арасындағы қашықтық ақаудың өлшемі ретінде алынады. Басқа әдістемелер өзге тірек деңгейін белгілеуі мүмкін.
Калибрлеу және эталон үлгілер
Evident калибрлеудің үш түрін бөледі.
| Түрі | Не істеледі | Немен |
|---|---|---|
| Жылдамдық пен нөл бойынша | Уақытты қашықтыққа айналдыру үшін аспапқа материалдағы дыбыс жылдамдығы мен нөл түзетуі (призмадағы, кабельдегі, байланыс сұйықтығындағы кідіріс) енгізіледі | Қашықтығы белгілі екі шағылыстырғыш бойынша екі нүктелік әдіс, көбінесе IIW үлгісінде |
| Тірек (эталон бойынша) | Бөлшектегі индикациялармен салыстыру үшін сигналдың тірек амплитудасы беріледі | Қолданылатын бақылау әдістемесі бойынша эталон үлгілер; көлбеу датчик үшін IIW 1-тип немесе ASTM E-164 үлгісі, бүйір тесік |
| Аспапты сертификаттау | Көлденең және тік сызықтықты тексеру | Стандарт бойынша, мысалы ASTM E-317 немесе EN 12668 |
Маңызды ережелер:
- өлшеу дәлдігі жылдамдық пен нөл бойынша калибрлеу дәлдігінен жоғары болмайды;
- үлгі бөлшекпен бірдей материалдан болуы керек: калибрлеу үлгілері болаттың бірнеше маркасынан, алюминийден және титаннан шығарылады;
- дыбыс жылдамдығы тығыздыққа, серпімділікке, құрамға, түйіршік құрылымына және температураға байланысты.
DAC қисығы және TVG. Бірдей шағылыстырғыштардан келетін эхо өшу мен сәуленің шашырауы салдарынан тереңдікке қарай әлсірейді. DAC қисығы әр тереңдіктегі бір өлшемді шағылыстырғыштар бойынша құрылады: калибрлеу өлшеміндегі шағылыстырғыштың эхосы кез келген тереңдікте қисыққа түседі, үлкенірек шағылыстырғыш қисықтан жоғары, кішірек шағылыстырғыш төмен эхо береді. TVG сол міндетті қисықсыз шешеді: күшейту дыбыс жолына қарай өседі, сонда барлық тірек эхолар бірдей биіктікте болады, әдетте экранның 80 %-ы.
Шектеулер
- Әдіс байланыс сұйықтығын немесе иммерсияны қажет етеді: мегагерц ультрадыбысы ауа саңылауы арқылы өтпейді.
- Тік сәуле бетке параллель емес ақауларға нашар сәйкес келеді, сондықтан дәнекерлеу жіктерін көлбеу сәулемен бақылайды.
- Экранда материал түйіршіктеріндегі шашыраудан болатын шу болады, оператор оны ақау индикацияларынан ажыратуы керек.
- Нәтиже калибрлеуге, үлгілерге және оператордың біліктілігіне байланысты. Оқу материалдары оқуды, тәжірибені және қолданылатын нормалардың талаптарын алмастырмайды.
Қалыңдық өлшегіш қашан жеткілікті, EPOCH дефектоскопы қашан керек және фазаланған тор қашан ақталатыны «Қалыңдық өлшеу, дефектоскоп немесе PAUT» мақаласында қарастырылған.
Қандай аспапты таңдау керек
- Ақауларды бағалай отырып дәнекерлеу жіктерін, ыдыстарды, соғылмаларды бақылау — EPOCH 650: DGS/AVG, DAC/TCG және AWS D1.1/D1.5 стандартта.
- Бір қолмен, биіктікте және арқанмен қол жеткізу кезінде жұмыс — массасы 890 г EPOCH 6LT.
KEG TRK Қазақстанда Evident (Olympus) ультрадыбыстық дефектоскоптарын жеткізеді. Бағасы сұраныс бойынша.
Дереккөздер
- Evident. Ultrasonic Flaw Detection Tutorial.
- Evident. General Introduction.
- Evident. What is Ultrasound?.
- Evident. General Description.
- Evident. Calibration Concepts.
- Evident. 4.3 Typical Angle Beam Setup Procedure.
- Evident. 5.1 Straight Beam Tests.
- Evident. 5.2 Angle Beam Inspection.
- Evident. 6.6 Basic Waveform Interpretation.
- Evident. DAC/TVG.
Жиі қойылатын сұрақтар
Мақаладағы жабдық
Қазақстанға жеткізу бағасы мен мерзімін KEG TRK сұрау бойынша хабарлайды. Сіздің міндетіңізге коммерциялық ұсыныс дайындаймыз.
Olympus EPOCH 650 — ультрадыбыстық дефектоскоп
Olympus (Evident) портативті ультрадыбыстық дефектоскопы: 400 В-қа дейінгі бапталатын тікбұрышты импульс, 0,2–26,5 МГц жолақ, VGA экран, стандартта DGS/AVG, DAC/TCG және…
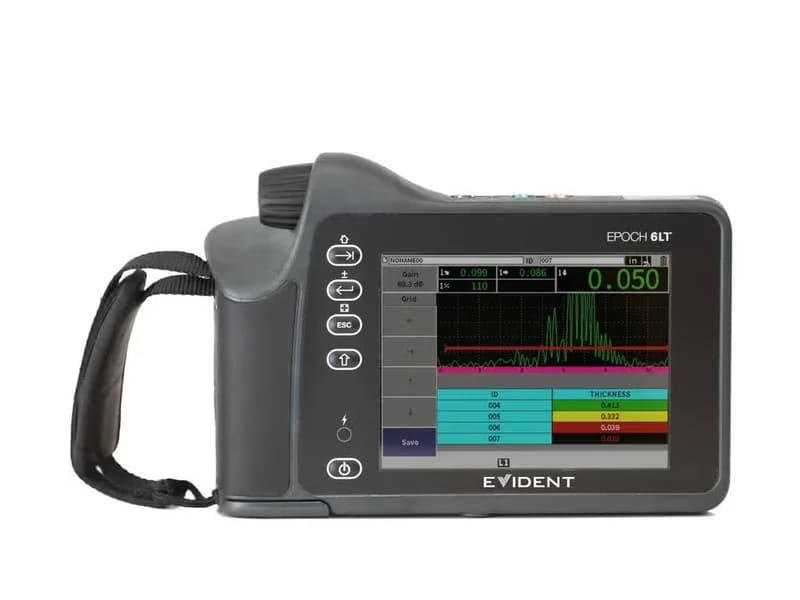
Olympus EPOCH 6LT — жеңілдетілген ультрадыбыстық дефектоскоп
Бір қолмен және арқанмен қол жеткізу кезінде жұмыс істеуге арналған салмағы 890 г Olympus (Evident) жеңілдетілген ультрадыбыстық дефектоскопы: 400 В-қа дейінгі…
Оқыңыз да
13.10.2026
Акустикалық камера: бұл не және қалай жұмыс істейді
MEMS-микрофондар матрицасы бар акустикалық камера ультрадыбыс көзін бейнеде қалай көрсетеді, бимформинг деген не, ол қандай міндеттерді шешеді және әдістің шектеулері қайда.
13.10.2026
Бояу арқылы қалыңдық өлшеу: «эхо-эхо» және THRU-COAT режимдері
Неліктен кәдімгі қалыңдық өлшегіш боялған болаттың қалыңдығын асырып көрсетеді, «эхо-эхо» мен THRU-COAT жабынды қалай алып тастайды, қандай датчиктер керек, диапазондар мен температура шектеулері.
10.10.2026
Құбыр қабырғасының қалыңдығын ультрадыбыстық қалыңдық өлшегішпен қалай өлшеуге болады
Коррозиясы бар құбыр қабырғасының қалыңдығы бөлек-біріктірілген (екі элементті) датчигі бар ультрадыбыстық қалыңдық өлшегішпен өлшенеді: нүктені тазалау, байланыс сұйықтығын жағу, дыбыс жылдамдығы мен нөлді калибрлеу, датчикті экранымен құбыр осіне көлденең қою және ең кіші көрсеткішті алу.