Электрический сигнатурный анализ (ESA) для надёжности компрессоров: полное руководство
Как ESA выявляет дефекты подшипников, клапанов, роторных стержней и помпаж у компрессоров — без единого датчика на машине. Внедрение Artesis e-MCM.
Почему компрессоры — это не просто «утилиты»
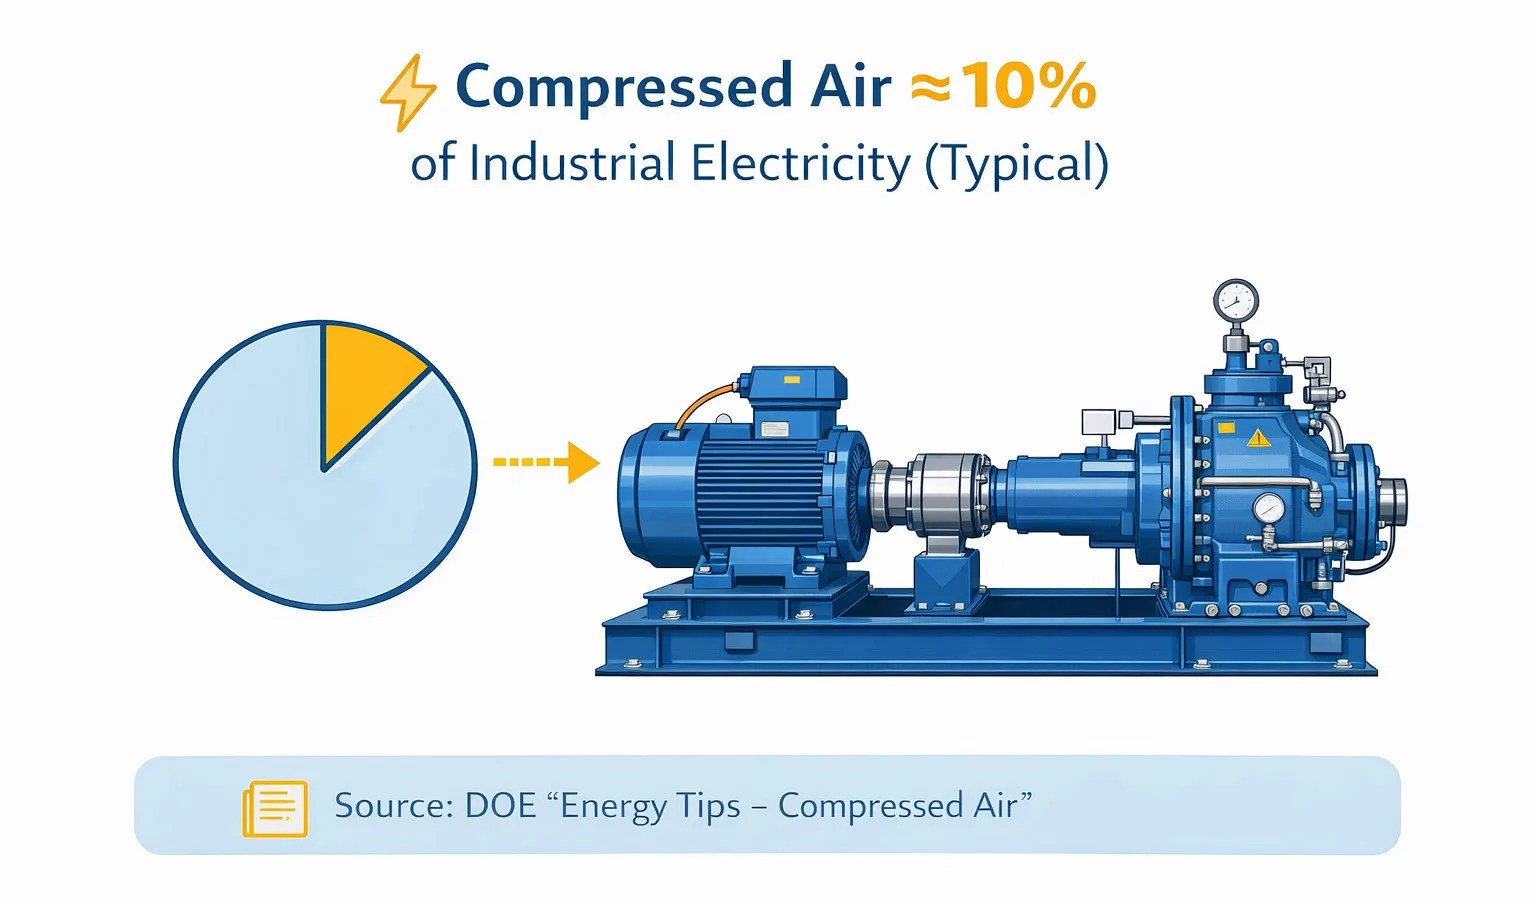
Воздушные, газовые, технологические, холодильные, трубопроводные компрессоры и системы HVAC стоят на пересечении надёжности и стоимости энергии. По данным правительственных и отраслевых источников, производство сжатого воздуха составляет ~10% потребления электроэнергии на типичном промышленном предприятии, а на некоторых объектах достигает 30% и более.
Это делает компрессоры одновременно критически важными активами и рычагами устойчивого развития — как с точки зрения углеродного следа, так и затрат.
С точки зрения менеджера по надёжности, бизнес-кейс меняется:
- Риск простоя: отказ компрессора каскадом приводит к нестабильности технологического процесса и потере производительности.
- Энергетический риск: неэффективность часто является самым ранним симптомом механической или технологической деградации (загрязнение, утечка клапана, проблемы со смазкой). Дрейф потребления энергии — это опережающий индикатор, а не просто строка затрат.
- Реальность персонала: меньше опытных диагностов на большее число активов. Автоматизированная диагностика и чёткие, действенные индикаторы критически важны.
Ключевая идея Artesis: непрерывный мониторинг и автоматическая диагностика без монтажа датчиков на машину — потому что электрические сигналы двигателя уже несут информацию о состоянии всего привода.
Что такое электрический сигнатурный анализ (ESA)
Электрический сигнатурный анализ (ESA) — это признанный ISO подход к онлайн-мониторингу состояния трёхфазных асинхронных двигателей на основе электрических измерений.
Ключевой тезис стандарта ISO: вариации, наблюдаемые в электрических характеристиках двигателя, могут быть вызваны как неисправностями самого двигателя, так и проблемами приводного оборудования. Именно поэтому ESA используется как системный индикатор состояния всего привода — от двигателя до рабочей машины.
Artesis реализует ESA с использованием модельного подхода («цифровой двойник»):
| Продукт | Назначение |
|---|---|
| e-MCM | Стационарный онлайн-монитор для непрерывного мониторинга |
| AMTPro | Портативный тестер для периодической диагностики с MCC |
| Artesis IoT / OmniSight | Облачный дашборд диагностики, трендов, энергоэффективности |
| e-PCM | Мониторинг генераторов и первичных двигателей |
Оборудование по теме статьи
e-MCM
Онлайн мониторинг электродвигателей без датчиков
Карта отказов компрессора: что видит ESA
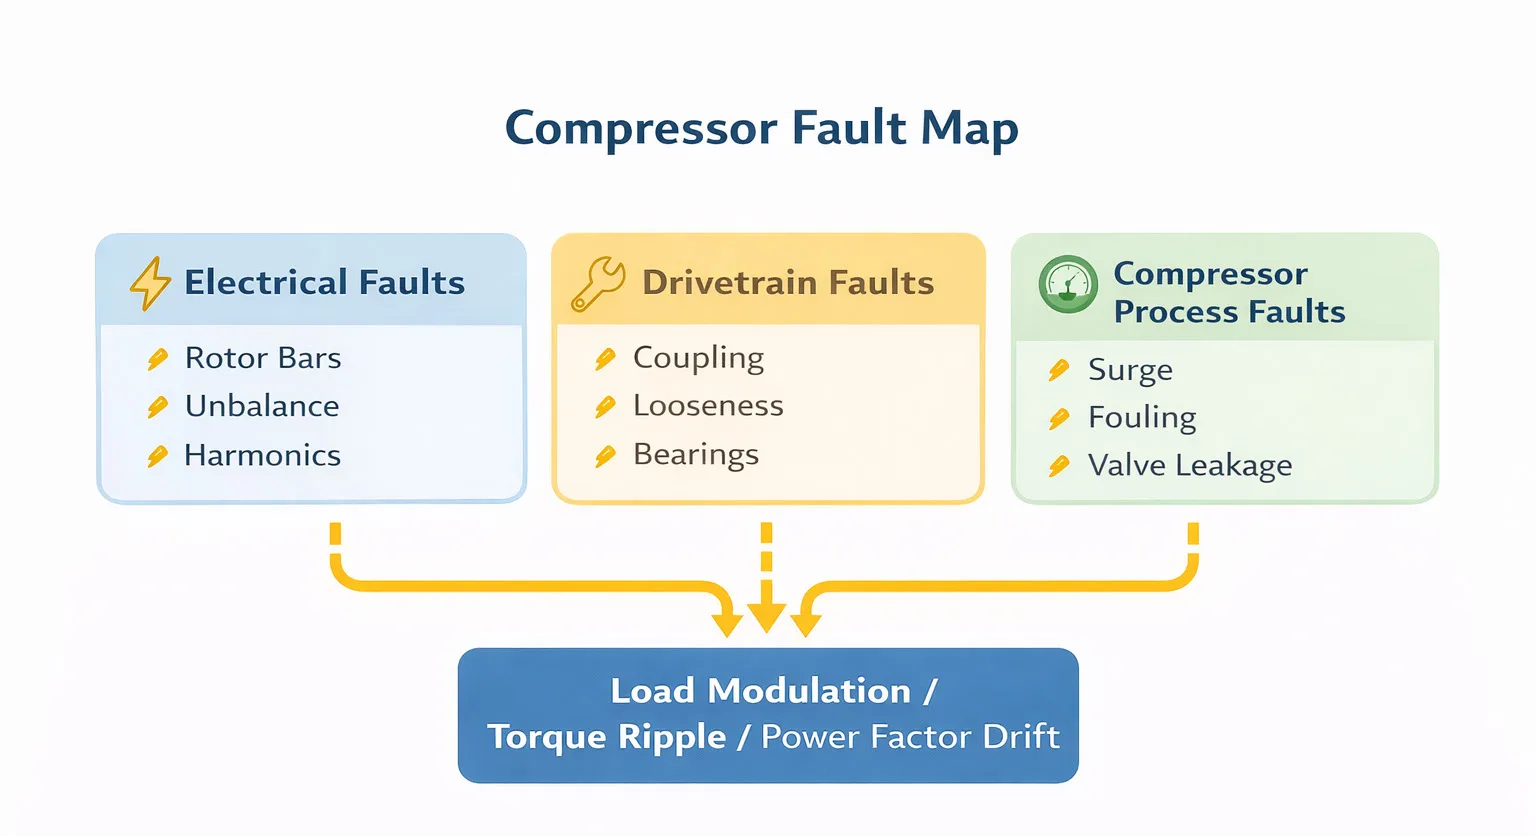
ESA наиболее эффективен, когда режим отказа изменяет хотя бы один из следующих путей:
- Средняя нагрузка/мощность (кВт, потребляемый момент)
- Пульсация момента (периодические вариации крутящего момента)
- Динамика скорости/скольжения (особенно в асинхронных двигателях)
- Модуляция электрических величин (амплитудная/фазовая модуляция, создающая боковые полосы)
Деградация подшипников и проблемы со смазкой
Дефекты подшипников изменяют трение и вносят циклические нагрузки. На практике в приводах компрессоров деградация подшипников сначала проявляется как тонкая пульсация момента и дрейф эффективности, а затем — как более выраженные признаки модуляции и повышенные гармоники по мере развития повреждений.
Разцентровка, ослабление посадки, проблемы муфты
Эти дефекты классически связаны с 1× и гармониками частоты вращения вала при виброанализе. В ESA они проявляются как модуляция тока статора (боковые полосы вокруг электрических составляющих). Стандарт ISO 20958 включает разцентровку муфты и проблемы приводного оборудования в перечень явлений, обнаруживаемых методом анализа токовой сигнатуры.
Дефекты роторных стержней и эксцентриситет воздушного зазора
Дефекты роторных стержней асинхронного двигателя — краеугольный кейс ESA. ISO 20958 предоставляет стандартное соотношение для боковых полос, связанных с роторными стержнями:
$$f_k = (1 \pm 2s) \cdot f_s$$
Поскольку компрессоры, как правило, работают в режиме высокой загрузки, целостность ротора двигателя является ключевым фактором надёжности.
Физика отказов, которую ESA способен «увидеть»
Поршневые компрессоры: цикличность нагрузки и утечка клапана
Поршневые компрессоры по своей природе создают сильный циклический момент. Исследования показывают, что ток асинхронного двигателя можно использовать для идентификации сквозных дефектов компрессора: рабочий цикл создаёт токовые составляющие, чувствительные к неисправностям (утечка клапана, слабина ремня, утечка интеркулера).
Центробежные компрессоры: динамика помпажа/срыва потока
Помпаж связан с низкочастотными колебаниями потока и давления — характерные частоты находятся в диапазоне от единиц до ~10 Гц. Эти низкочастотные колебания часто модулируют потребляемый двигателем момент и поэтому появляются как низкочастотное содержимое в огибающих мощности/тока и как боковые полосы вокруг электрических составляющих.
Математика ESA: от теории к практике
Дискретизация, частота Найквиста и частотное разрешение
Пусть сигнал x(t) дискретизируется с частотой f_s. Тогда:
- Частота Найквиста: f_N = f_s / 2
- При N выборках, длина записи: T = N / f_s
- Шаг по частоте (разрешение FFT): Δf = f_s / N = 1 / T
Практическое правило: низкочастотные явления компрессора (помпаж, медленные колебания нагрузки) требуют более длинных записей (большего T) для тонкого разрешения; высокочастотное гармоническое содержимое требует достаточной частоты дискретизации.
Теория модуляции и боковые полосы
Многие проблемы компрессора «ощущаются» электрически как амплитудная модуляция (AM) или фазовая модуляция тока/мощности.
При амплитудной модуляции:
$$i(t) = I_0 \cos(2\pi f_c t) + \frac{mI_0}{2} \cos(2\pi(f_c + f_m)t) + \frac{mI_0}{2} \cos(2\pi(f_c - f_m)t)$$
Модуляция создаёт боковые полосы на частотах: f = f_c ± f_m
Для компрессоров:
- f_c — обычно сетевая частота (50/60 Гц) или её гармоника
- f_m — частота вращения вала, цикличность компрессора (поршневые) или частота помпажа
Как Artesis применяет ESA к приводам компрессоров
Роли платформы для программы мониторинга компрессоров
| Платформа | Оптимальное применение | Что вы получаете |
|---|---|---|
| e-MCM | Непрерывный мониторинг критических приводов | Непрерывные измерения, автоматические диагностические статусы (светофор), охват электрических/механических/технологических дефектов |
| AMTPro | Ввод в эксплуатацию, устранение неисправностей, маршрутный ПдО | Автоматический отчёт об оценке состояния (дефекты + прогноз времени до отказа + корректирующие действия) |
| Artesis IoT / OmniSight | Флотный обзор, тренды, диагностика и энергоотчёты | Интерактивный облачный дашборд с историей диагностики и трендами |
| e-PCM | Генераторные/турбинные приводы компрессоров | Модельный мониторинг по току/напряжению генератора |
Artesis позиционирует e-MCM как идеально подходящий для труднодоступных или опасных активов, поскольку требует только подключения к цепи питания двигателя (трансформаторы тока и, при необходимости, трансформаторы напряжения) и обычно устанавливается рядом с центром управления двигателями.
Карта дефектов компрессора и их ESA-сигнатуры
| Дефект компрессора/привода | Механизм ESA | Практические семейства сигнатур |
|---|---|---|
| Сломанные роторные стержни | Электрическая асимметрия → боковые полосы от скольжения | Боковые полосы у (1 ± 2s)·f_s |
| Разцентровка/дефекты муфты | Пульсация момента на 1×/2× оборотов → модуляция | Боковые полосы у 50/60 Гц на ±частоте вала |
| Утечка клапана поршневого компрессора | Изменение работы сжатия → усиление/смещение цикличной нагрузки | Рост индекса модуляции m; боковые полосы у f_c ± f_цикл |
| Помпаж центробежного компрессора | Низкочастотные колебания давления/потока → колебания нагрузки | Рост НЧ-содержимого (единицы Гц до ~10 Гц); боковые полосы с частотой помпажа |
| Загрязнение/засорение/потеря эффективности | Дрейф средней нагрузки + PF; изменение гармоник | Трендовый дрейф кВт, PF, THD; рост остатка модели |
Плейбук внедрения для приводов компрессоров
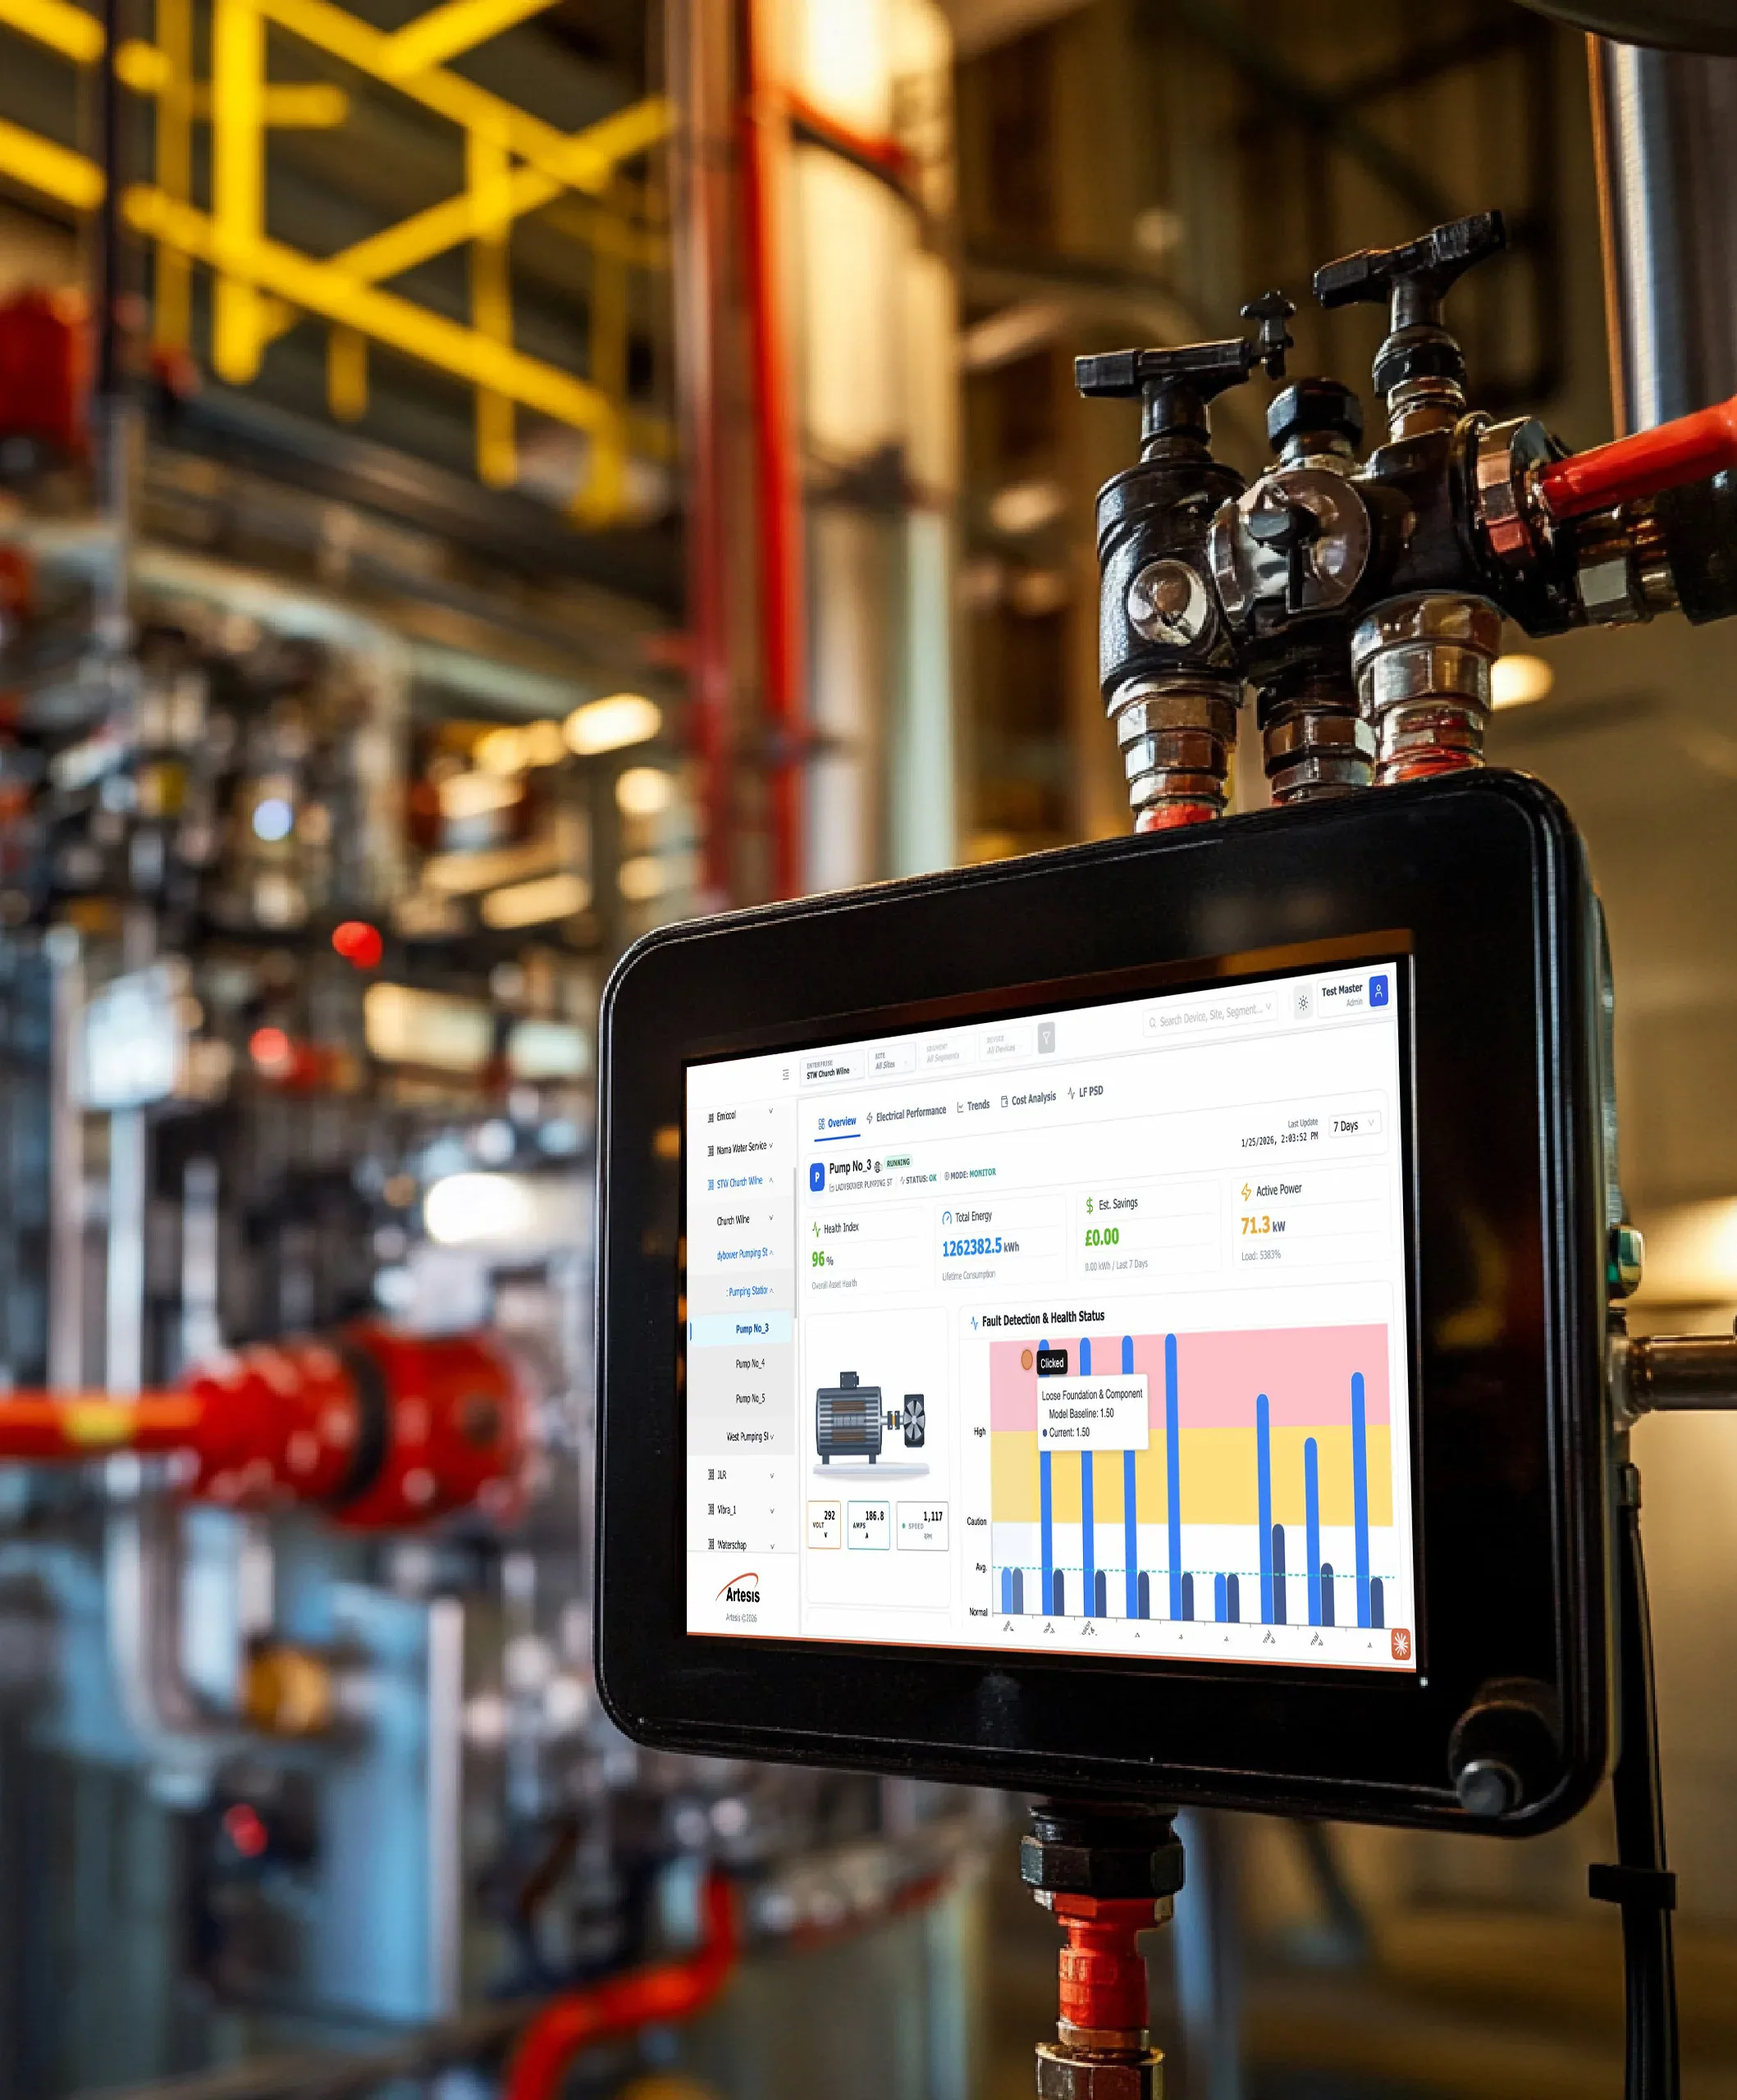
Шаг 1. Классификация активов по критичности
Критически важные приводы (технологические компрессоры, приборный воздух, холодильные ступени) — внедрить e-MCM для непрерывного мониторинга.
Вторичные или распределённые активы — использовать маршруты AMTPro + целевое тестирование при подозрительных проявлениях и после обслуживания.
Шаг 2. Определить режимы работы до обучения базовой линии
Перед обучением выделить следующие режимы:
- Фиксированная/переменная скорость
- Установившееся состояние vs. цикл нагрузка/разгрузка
- Рециркуляционный клапан открыт/закрыт
- Зона активности защиты от помпажа (вблизи линии помпажа)
ISO предупреждает: преобразователи частоты могут вносить составляющие тока/напряжения, которые могут быть ошибочно диагностированы, если не учтены.
Шаг 3. Два ключевых правила получения данных
Правило стабильного сбора данных: запланировать сбор данных, когда компрессор не изменяет нагрузку/скорость резко. Задокументированное ограничение e-MCM: вариация тока (нагрузки) должна быть <45% за 6 секунд периода сбора данных.
Правило разделения режимов: не смешивать принципиально разные режимы в одном базовом ведре (например, режим минимального расхода при открытом рециркуляционном клапане и стационарный режим производства).
Шаг 4. Стратегия тревог от «светофора» до инженерных действий
Artesis использует представление в виде светофора (зелёный/оранжевый/красный) со ступенчатыми состояниями «Watch» и «Examine»:
Раннее предупреждение (Watch): рост признаков модуляции или дрейф остатка, но производство стабильно → запланировать окно инспекции, верифицировать с технологическими данными.
Обследование (Examine): стойкие аномальные сигнатуры, рост наклона тренда → запланировать контролируемое вмешательство.
Немедленное внимание (красный): быстрый рост, сильное отклонение или угроза безопасности (помпаж, экстремальные симптомы вибрации) → снизить нагрузку и провести осмотр.
Почему это улучшает устойчивость и срок службы оборудования
Предиктивное обслуживание компрессоров снижает совокупную стоимость жизненного цикла двумя способами:
1. Предотвращение крупных отказов (незапланированные простои и вторичные повреждения). Artesis прямо позиционирует выгоды как: снижение затрат на обслуживание, повышение производительности, продление срока службы оборудования, экономия энергии и повышение технологической безопасности.
2. Снижение энергопотерь за счёт выявления неэффективности, вызванной дефектами и технологическими проблемами. «Высокое потребление энергии» и «низкая эффективность» — это обнаруживаемые технологические проблемы с мониторингом коэффициента мощности и мощности.
Шаблоны кейсов: типовые сценарии ESA для компрессоров
Кейс 1: Утечка клапана и ослабление ремня в поршневом компрессоре
Ситуация: Двухступенчатый поршневой компрессор показывает рост потребления энергии и дрейф производительности.
Признаки ESA: Токовые признаки, чувствительные к рабочему циклу компрессора, изменяются. Признаки, связанные с модуляцией, разделяют ослабление ремня, утечку клапана и утечку интеркулера.
Рекомендуемые действия:
- Проверить тренды температуры и давления на нагнетании
- Осмотреть клапаны и состояние интеркулера
- Проверить натяжение ремня и центровку при плановой остановке
Кейс 2: Приближение к помпажу в центробежном компрессоре
Ситуация: Центробежный компрессор периодически приближается к зоне помпажа при низком спросе; операторы видят активность рециркуляционного клапана и нестабильность.
Признаки ESA: Характерные частоты помпажа от единиц Гц до ~10 Гц в огибающих тока/мощности.
Рекомендуемые действия:
- Проверить настройку защиты от помпажа и поведение клапана
- Верифицировать КИПиА (давление, расход)
- Проверить на загрязнение, смещающее рабочую точку на карте компрессора
Кейс 3: Дефект роторного стержня на двигателе-приводе
Ситуация: Нет очевидных механических симптомов, но тонкие изменения в токовой сигнатуре.
Признаки ESA: ISO перечисляет дефекты роторной клетки как значимые и предоставляет характерные частоты боковых полос у (1 ± 2s)·f_s.
Рекомендуемые действия:
- Отследить амплитуду боковых полос в зависимости от нагрузки
- Запланировать осмотр ротора при плановой остановке, если тренд продолжается
Ограничения и шаги верификации
Основные ограничения ESA
Изменения режима работы могут имитировать дефекты. ISO явно предупреждает о компонентах тока/напряжения от преобразователей частоты, которые могут быть ошибочно диагностированы. Метод Artesis опирается на обучение по режимам работы для минимизации ложных тревог.
Нестационарные окна снижают интерпретируемость спектра. Если компрессор резко изменяет нагрузку во время сбора данных, спектр «размывается» и оценки боковых полос ухудшаются. e-MCM публикует явное требование стабильности: вариация нагрузки <45% за 6-секундное окно сбора.
Некоторые режимы отказа косвенны в ESA. Например, локализованные дефекты подшипников могут быть более непосредственно наблюдаемы при вибрационном анализе или анализе масла. В ESA они могут проявляться косвенно через пульсацию момента, дрейф эффективности или модуляцию.
Рекомендуемые шаги верификации
Технологическая верификация: давление всасывания/нагнетания, температура, расход; состояние рециркуляционного клапана/IGV; профиль спроса.
Механическая верификация: целевые маршруты виброизмерений на подшипниках двигателя и компрессора, проверка центровки, осмотр муфты.
Верификация после обслуживания: стабилизация тренда после вмешательства. Artesis e-PCM явно указывает «верифицирует эффективность технического обслуживания» — та же философия применяется по всему модельному подходу.
Резюме: почему ESA — оптимальный инструмент для компрессоров
| Критерий | ESA (e-MCM/AMTPro) |
|---|---|
| Установка датчиков на машину | Не требуется |
| Мониторинг в реальном времени | Непрерывный |
| Охват дефектов | Электрические + механические + технологические |
| Раннее обнаружение энергопотерь | Да — KW, PF, THD |
| Подходит для опасных/труднодоступных зон | Да (установка у MCC) |
| Соответствие стандартам | ISO 20958 |
| Автоматическая диагностика | Да — светофор + рекомендации |
Компрессоры часто считают «просто утилитами», но их операционная реальность иная. Электрический сигнатурный анализ превращает электрические провода двигателя в датчики всего привода — от ротора до рабочей машины — без единого дополнительного датчика на оборудовании.
Узнайте больше
- Artesis e-MCM — стационарный онлайн-монитор двигателей — непрерывная диагностика приводов компрессоров
- Artesis AMTPro — портативный диагностический тестер — маршрутная диагностика из MCC
- Все решения по мониторингу двигателей — полный портфель решений
Свяжитесь с нами
Если вы хотите оценить применимость ESA на вашем предприятии — обратитесь к нам для бесплатной консультации по программе надёжности компрессоров.
Оборудование в статье
Цены и сроки поставки в Казахстан KEG TRK сообщает по запросу. Подготовим коммерческое предложение под вашу задачу.
e-MCM
Онлайн мониторинг электродвигателей без датчиков
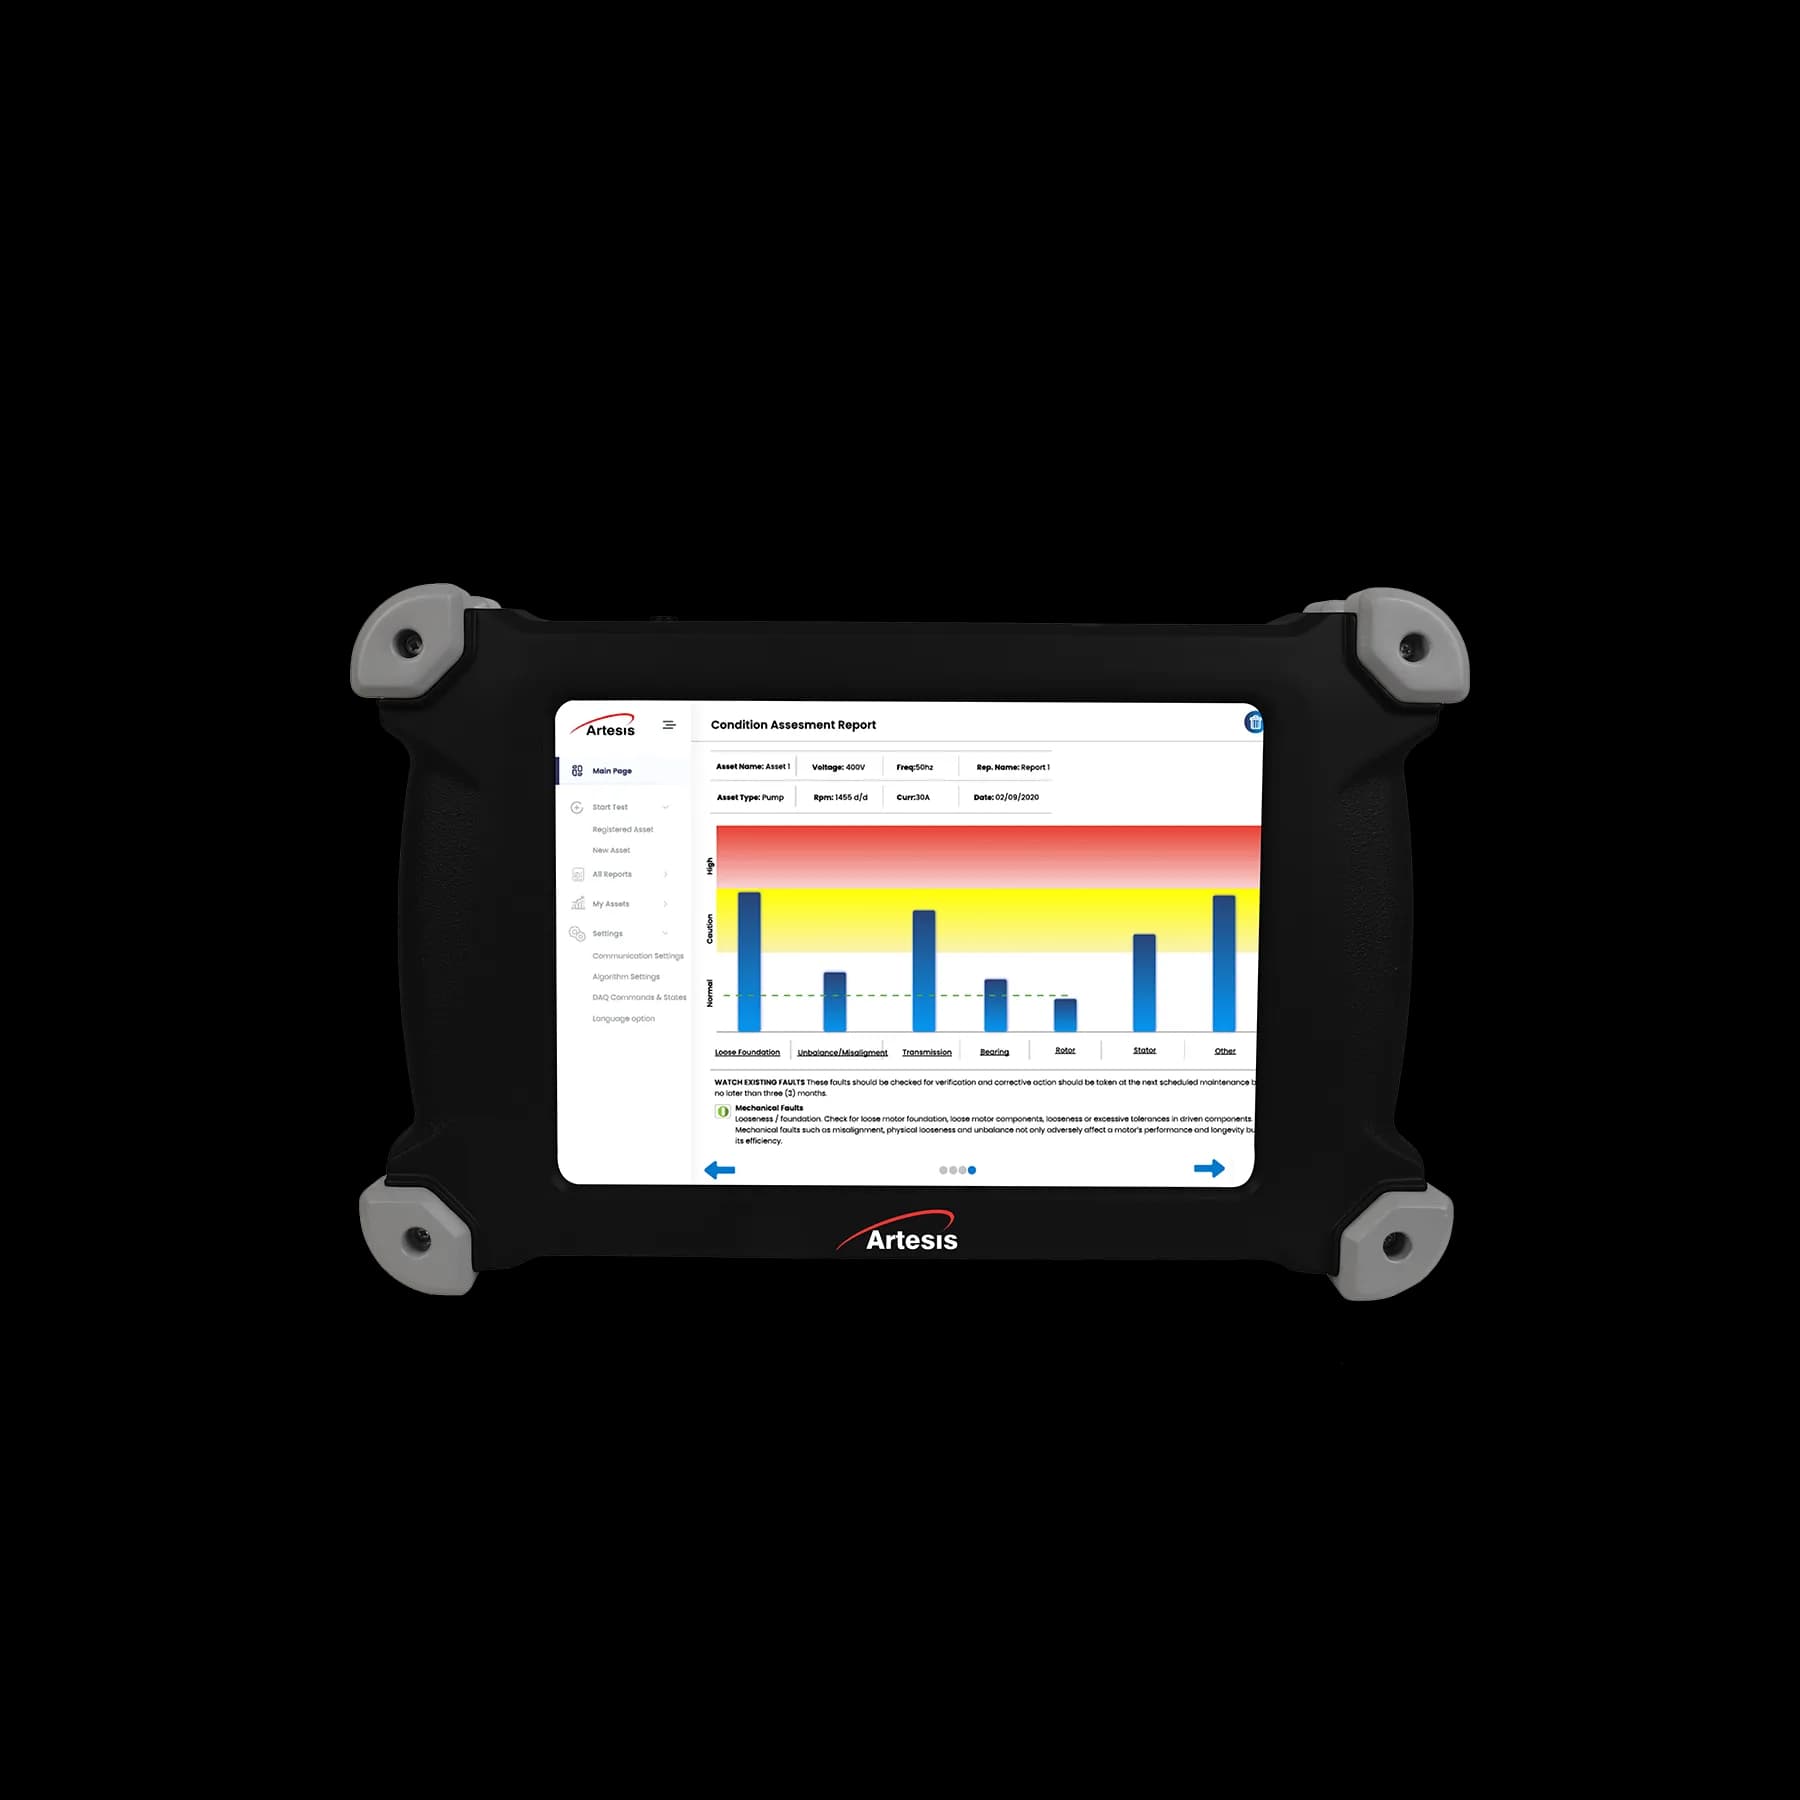
Artesis AMT Pro - Портативный тестер электродвигателей
Портативная система диагностики электродвигателей без датчиков с AI-анализом
Также в статье: 3500/70M — монитор ударной вибрации поршневых компрессоров, 3500/77M — монитор давления в цилиндрах, SCOUT Series - Портативные анализаторы вибрации
Читайте также
24.08.2026
Artesis Omnisight: почему единая ESA-платформа меняет подход к PdM
Большинство программ мониторинга разбиты на «критичные активы» и «всё остальное» с разными приборами и без общей базы данных. Artesis Omnisight убирает этот разрыв на уровне самого сигнала — разбираем, как и почему это работает.
30.06.2026
Artesis IoT: централизация мониторинга на нескольких площадках
e-MCM, e-PCM и AMT Pro в одном дашборде: мультиобъектный мониторинг, тревоги, отчёты для руководства и интеграция с CMMS для холдингов Казахстана.
30.06.2026
Трёхуровневая стратегия PdM Artesis: AMT Pro → e-MCM/e-PCM → IoT
Как выстроить программу предиктивного обслуживания без «большого взрыва»: маршрут AMT Pro на весь парк, онлайн на критичных активах, IoT для холдинга.