Семь лет без истории смазки: ультразвуковой контроль подшипников 19 двигателей металлургического предприятия
Кейс Newton Industrial Solutions и SDT: 19 приводных двигателей 750–2 000 HP семь лет работали без записей о смазке. Поэтапное смазывание под контролем SDT270 и LUBExpert восстановило проход смазки и выявило двигатель, требующий замены.
На металлургическом предприятии 19 крупных приводных электродвигателей мощностью от 750 до 2 000 HP эксплуатировались семь лет без документированной истории смазки. Затвердевшая смазка ограничивала её подачу и выход из подшипниковых узлов. Команда выбрала поэтапный подход: дозированное добавление смазки, ультразвуковые измерения и сравнение результатов после каждого вмешательства.
Источник. Кейс представлен Тайлером Беккеттом (Tyler Beckett), Newton Industrial Solutions, и опубликован SDT Ultrasound Solutions.
Кейс показывает, как контроль состояния помогает оценивать результат смазочных работ и выделять узлы, которым требуется отдельная диагностика.
Проблема: неизвестная история и ограниченный проход смазки
Отсутствие записей не доказывает, что двигатели не смазывали все семь лет. Однако у специалистов не было данных о периодичности обслуживания, количестве внесённой смазки и реакции подшипников. Поэтому оценить эффективность прежних работ было невозможно.
На двигателях периодически собирали вибрационные данные, но истории измерений трения и температуры не было. Осмотр выявил старую окислившуюся и затвердевшую смазку. В нескольких узлах она скапливалась в полости подшипника, а каналы выхода смазки и сброса давления были ограничены.
Это создавало риск при повторном смазывании. Принудительная подача смазки в полость с затруднённым выходом может повысить внутреннее давление, повредить уплотнения или вытеснить смазку за пределы подшипникового узла, в том числе в сторону обмоток электродвигателя. Подробнее о том, чем заканчивается избыток смазки, — в статье о последствиях пересмазки подшипников.
Сначала — оценка состояния
До начала смазочных работ команда обследовала двигатели с помощью SDT270. Контактные ультразвуковые измерения позволили зафиксировать исходное состояние, связанное с трением и ударными процессами. Динамические ультразвуковые и вибрационные данные анализировали на наличие повторяющихся ударов, которые могли указывать на повреждение подшипника.
Дополнительно специалисты изучили режимы использования двигателей и рекомендации производителей, выполнили визуальный осмотр и проверили состояние точек выхода смазки. Исходные измерения стали базой для сравнения с последующими результатами.
Смазочные работы проводили с SDT270 и функциональностью LUBExpert. Важной частью процесса было документирование реакции каждого подшипника на дозированное внесение смазки.
Оборудование по теме статьи
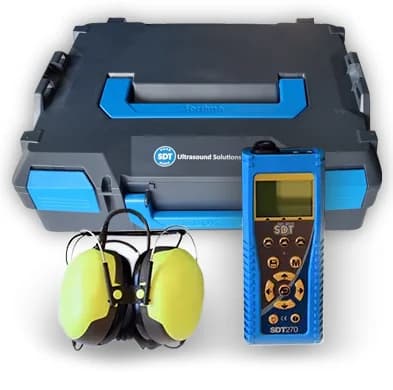
SDT270 — ультразвуковой детектор и сборщик данных SDT
Ручной ультразвуковой сборщик данных SDT: 2 канала, полоса до 100 kHz, встроенные ИК-термометр и лазерный тахометр, вход для ICP-акселерометра, запись сигналов для…
Почему обслуживание разделили на этапы
Уже первый визит показал: восстановить нормальный проход смазки за одно обслуживание без значительного простоя не получится. Некоторые точки почти не принимали смазку, а затвердевшие отложения ограничивали входные и выходные каналы.
Команда организовала повторяющийся цикл: оценить состояние, внести измеренное количество смазки, проконтролировать реакцию, сравнить данные с предыдущими измерениями и скорректировать следующие действия.
Первый этап: исходная точка
При первом смазывании система LUBExpert ориентировала техника примерно на 7–10 подач смазочного шприца на подшипник. Старый материал в точках выхода был сухим, тёмным и затвердевшим. Ограниченную способность узла принимать смазку учитывали как диагностический признак и не пытались компенсировать её принудительным внесением большего количества.
Эти значения относятся к конкретному кейсу и используемому шприцу. Они не являются универсальной нормой для других подшипников — как считать дозу для своего оборудования, разобрано в материале о норме расхода смазки.
Второй этап: неоднозначная реакция
На втором этапе начальные и конечные ультразвуковые показания оказались выше, чем при первом обслуживании. При этом старая смазка начала размягчаться, а подшипники принимали больше свежей смазки — в среднем около 13 подач.
Временный рост сигнала оценивали вместе с другими наблюдениями и динамикой предыдущих измерений. Именно на этом этапе один двигатель определили как требующий замены. Это помогло отделить механическую проблему отдельного агрегата от общего процесса восстановления смазочного состояния остальных узлов.
Третий и четвёртый этапы: улучшение прохода смазки
К третьему обслуживанию проход смазки заметно улучшился на нескольких двигателях. Ультразвуковые уровни начали снижаться, а в спектре уменьшилась активность, связанная с трением.
К четвёртому этапу большинство подшипников вернулось к нормальному приёму смазки. На фоне более стабильного состояния оборудования стало проще выделить отдельные подшипники, которые продолжали реагировать ненормально и требовали дополнительного внимания.
Пятый и шестой этапы: стабилизация и дальнейшее наблюдение
На пятом этапе приём смазки по группе двигателей приблизился к нормальному, а ультразвуковые показания стабилизировались относительно формирующейся базовой линии.
На момент публикации кейса шестое обслуживание ещё продолжалось. Все двигатели, кроме одного, были исключены из списка усиленного наблюдения. При этом авторы подчёркивали, что для окончательной оценки нужны дополнительные данные: проект ещё не был завершён.
| Этап | Что наблюдали | Решение |
|---|---|---|
| 1 | 7–10 подач на подшипник, сухая затвердевшая смазка на выходе | Не форсировать подачу, зафиксировать исходную точку |
| 2 | Рост ультразвуковых уровней, около 13 подач, смазка размягчается | Один двигатель — на замену |
| 3–4 | Уровни снижаются, трения в спектре меньше | Выделить подшипники с ненормальной реакцией |
| 5–6 | Приём смазки близок к норме, показания стабильны | Все двигатели, кроме одного, сняты с усиленного наблюдения |
Что показывает этот кейс
Поэтапная работа позволила улучшить проход смазки, снизить ультразвуковую активность, связанную с трением, и выделить двигатель, требующий замены. Результаты оценивали по совокупности повторных измерений, а не по одной реакции на добавление смазки.
Практический вывод — начинать с исходного состояния подшипника и проверять результат каждого вмешательства. Снижение ультразвукового уровня само по себе не доказывает отсутствие механического дефекта, а нормальный приём смазки не заменяет диагностику. Поэтому в этом кейсе ультразвуковой контроль сочетали с вибрационными данными и визуальным осмотром.
Следующий шаг для предприятия — переход от восстановительных мероприятий к регулярному маршруту обслуживания с документированием количества смазки, показаний и реакции каждого узла. Отклонение от установленной базовой линии становится основанием для дополнительной проверки. С чего начать такой маршрут, описано в статьях о карте точек смазки и смазке подшипников электродвигателя.
Похожий кейс, где смазка под ультразвуковым контролем вскрыла отказ подшипника до аварии: LUBExpert на цементном заводе.
KEG TRK — официальный дистрибьютор SDT в Казахстане. Обсудите с нами применение ультразвукового контроля в вашей программе смазывания подшипников.
Оборудование в статье
Цены и сроки поставки в Казахстан KEG TRK сообщает по запросу. Подготовим коммерческое предложение под вашу задачу.
SDT270 — ультразвуковой детектор и сборщик данных SDT
Ручной ультразвуковой сборщик данных SDT: 2 канала, полоса до 100 kHz, встроенные ИК-термометр и лазерный тахометр, вход для ICP-акселерометра, запись сигналов для…
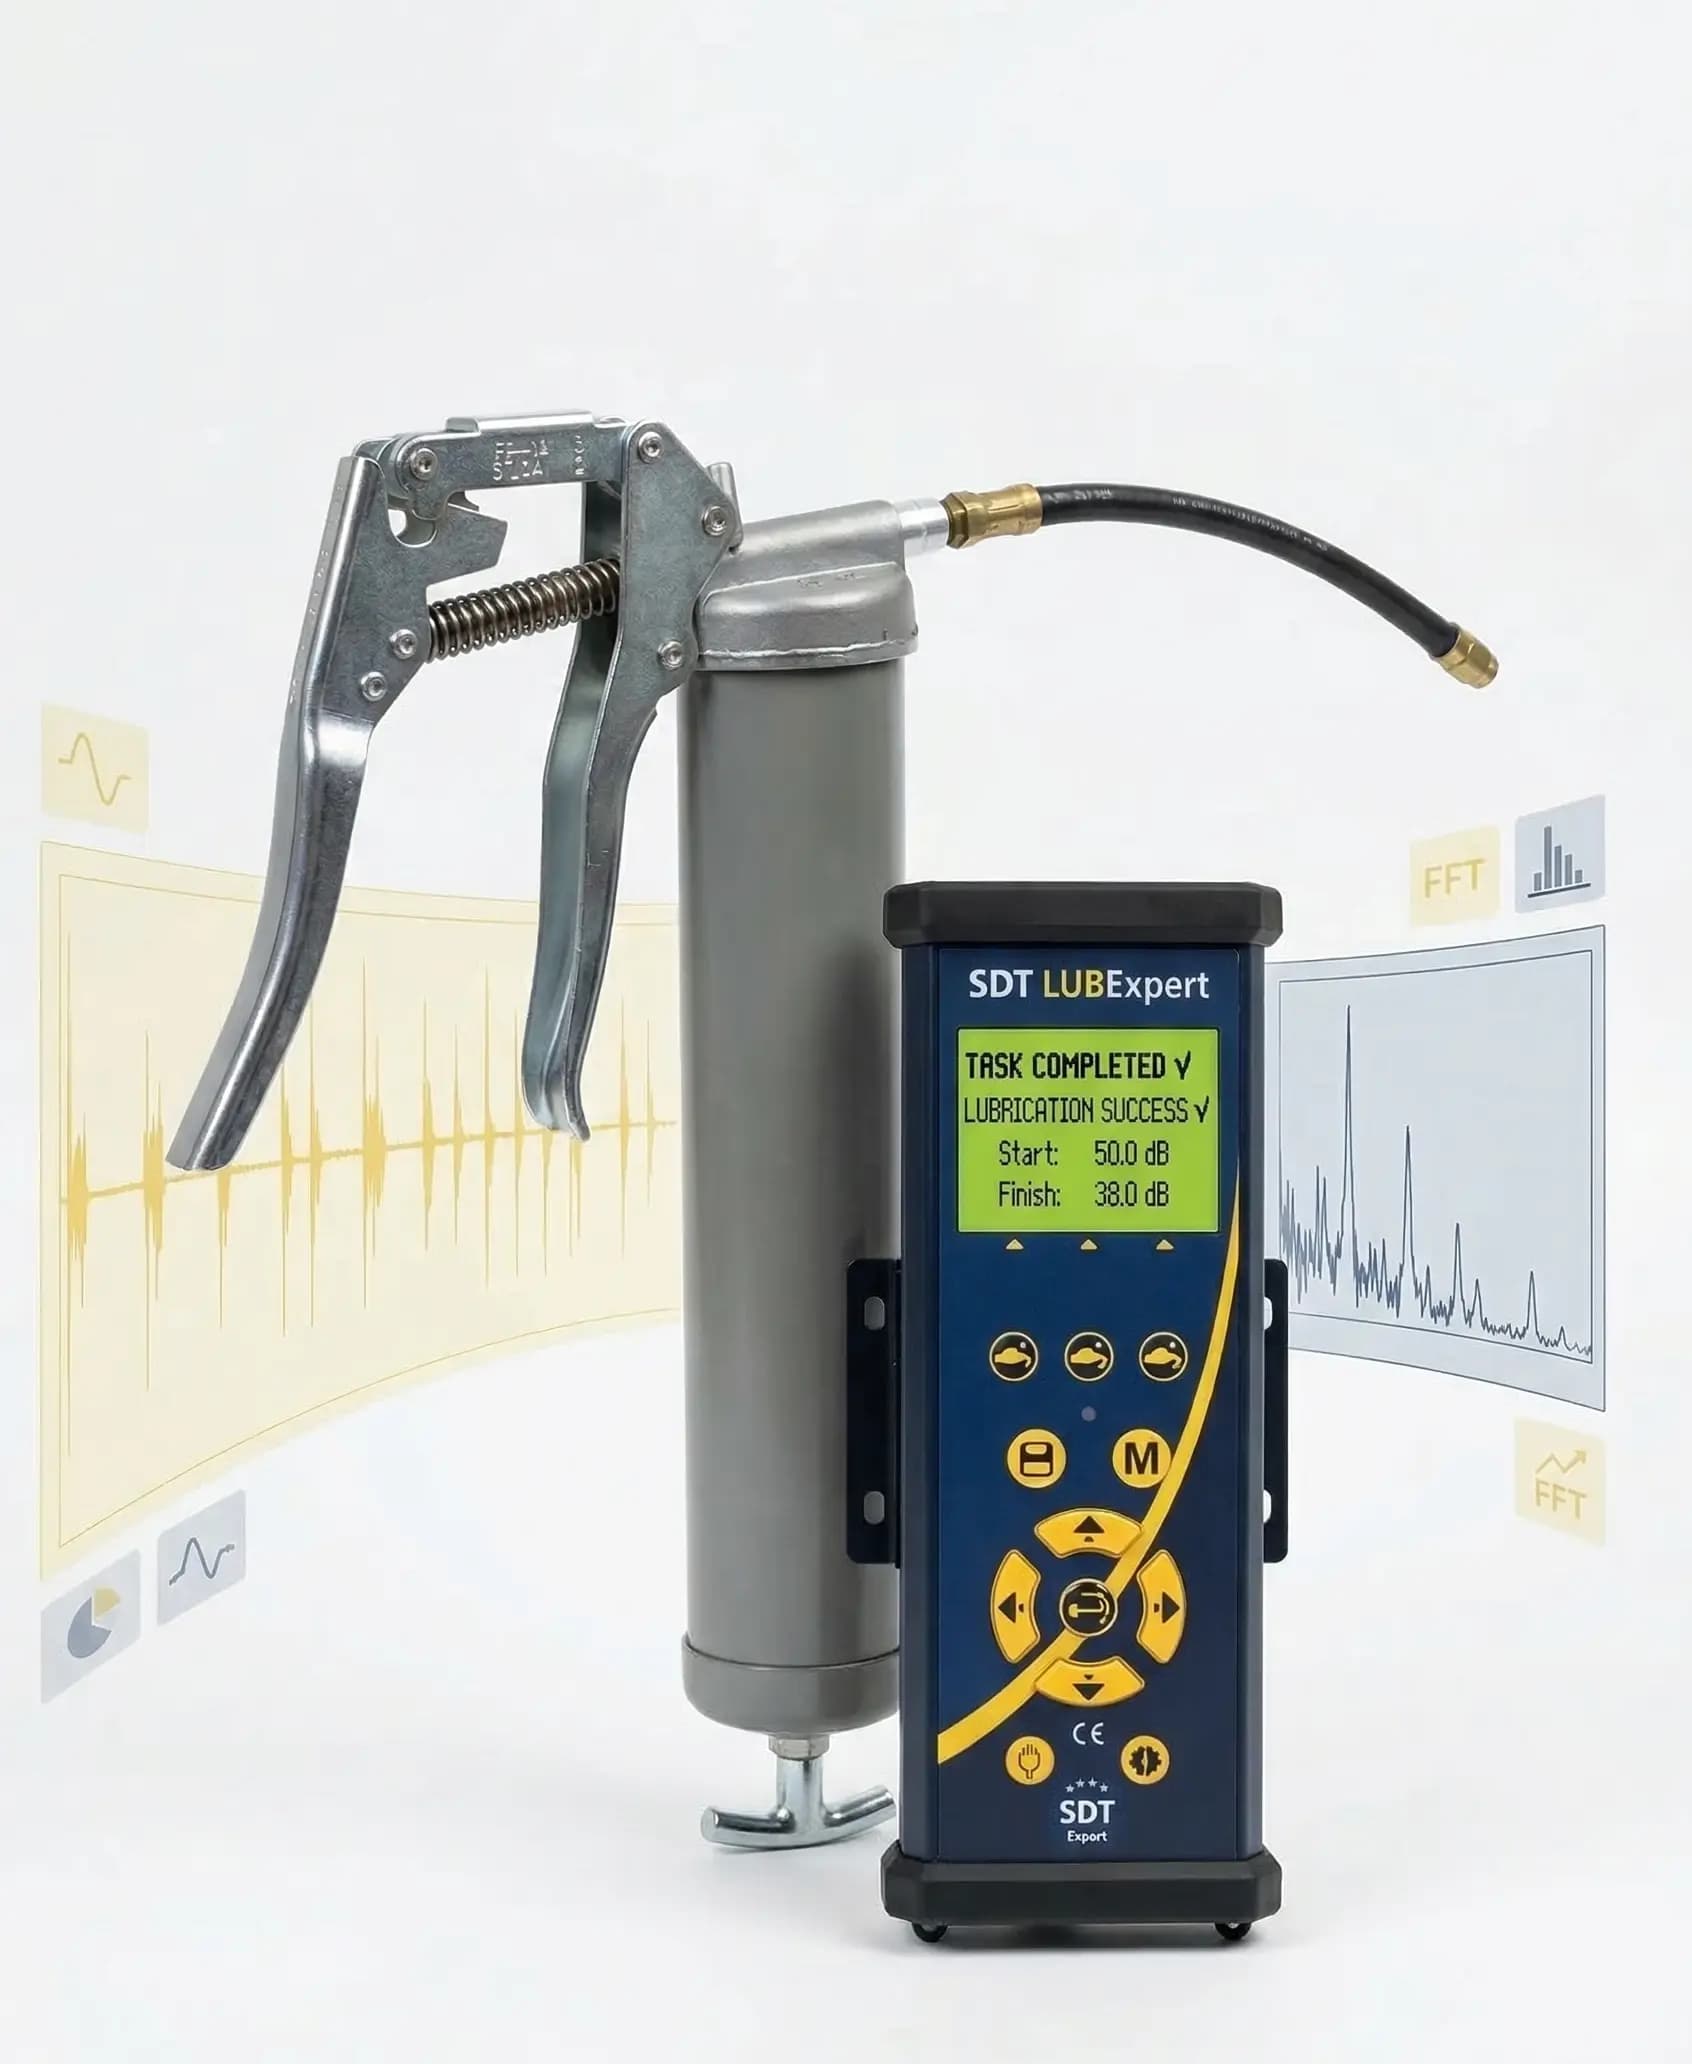
LUBExpert — ультразвуковой ассистент смазки подшипников SDT
Прибор SDT для точной смазки подшипников качения по ультразвуку: подсказывает, когда добавить смазку и когда остановиться, ведёт по маршруту из UAS3 и выдаёт итог GOOD…
Также в статье: SDT340 - Продвинутый ультразвуковой детектор
Читайте также
22.07.2026
Кейс LUBExpert: смазка вентилятора на цемзаводе вскрыла отказ подшипников до аварии
Кейс SDT с цементного завода: календарь давал 50 г смазки раз в 2 недели. LUBExpert Static снизил дозу до ~16/14 г и по росту трения + вибрации выявил отказ подшипников вентилятора охлаждения до незапланированного простоя.
24.02.2025
Как LUBExpert помогает сократить расходы на смазку на 50%
Реальные цифры экономии от внедрения ультразвукового контроля смазки подшипников. Узнайте, как предприятия сокращают расходы на 30-50%.
25.07.2026
Смазка конвейерных роликов: типичные ошибки и как их избежать
Почему ролики ленточных конвейеров отказывают из‑за смазки, чем опасна «шприцовка на бегу» и как контролировать подшипники роликов и барабанов на ГОК и угольных складах.