Ультразвуковой дефектоскоп: как работает и что находит
Принцип импульс-эхо, как читать A-скан, прямые и наклонные датчики, какие дефекты находит дефектоскоп, зачем калибровка по скорости и нулю, эталонные образцы и кривая DAC.
Ультразвуковой дефектоскоп посылает в деталь короткий импульс ультразвука и принимает эхо от трещин, пустот и границ материала. На экране A-скана положение эха показывает глубину отражателя, а высота эха — его отражающую способность. Прямыми датчиками ищут расслоения и пустоты, наклонными — дефекты сварных швов.
Принцип импульс-эхо
Метод основан на том, что высокочастотный звук проходит через твёрдый материал и отражается от скрытых дефектов и границ по предсказуемым законам. По руководству Evident:
- в дефектоскопии обычно используют частоты от 500 кГц до 10 МГц, человеческое ухо слышит примерно до 20 кГц;
- на мегагерцовых частотах звук плохо проходит через воздух и газы, но хорошо — через жидкости, металлы, пластики, керамику и композиты, поэтому между датчиком и деталью наносят контактную жидкость;
- высокочастотный ультразвук более направленный, чем слышимый звук, а короткая длина волны делает его чувствительным к небольшим отражателям.
Порядок работы:
- Генератор подаёт на датчик электрический импульс, датчик излучает ультразвук.
- Звук проходит через деталь. Если на пути есть трещина или несплошность, часть энергии отражается от неё, остальная идёт дальше до донной поверхности.
- Приёмник усиливает и фильтрует вернувшиеся эхо-сигналы.
- Прибор показывает их на калиброванной шкале глубины или расстояния, а стробы с сигнализацией отмечают эхо в заданной зоне.
Тот же принцип лежит в основе толщиномера, но толщиномер выдаёт одно число, а дефектоскоп показывает всю картину сигналов. Подробно о толщиномере — в статье «Ультразвуковой толщиномер: принцип работы и ограничения».
Из чего состоит дефектоскоп
| Узел | Что делает |
|---|---|
| Генератор и приёмник | Формирует импульс возбуждения датчика, усиливает и фильтрует эхо. Амплитуда, форма импульса, демпфирование, усиление и полоса приёмника настраиваются для лучшего соотношения сигнал/шум |
| Тактовый генератор | Синхронизирует импульсы и задаёт калибровку по расстоянию |
| Обработка сигнала | От простого отображения амплитуды во времени до коррекции по расстоянию и тригонометрических расчётов для наклонного луча |
| Экран | Отображает сигнал на шкале глубины или расстояния |
| Регистратор | Сохраняет A-скан и настройки или выбранные данные: амплитуду, глубину, срабатывание сигнализации |
Оборудование по теме статьи
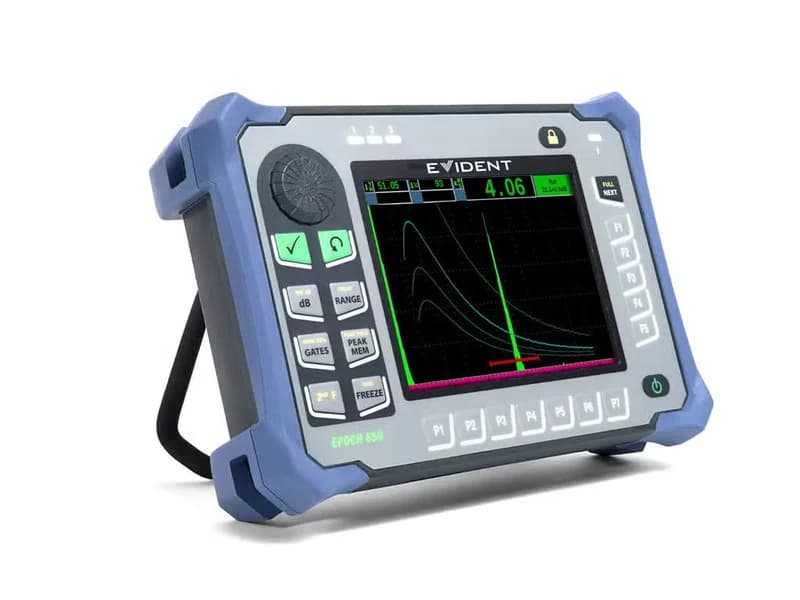
Olympus EPOCH 650 — ультразвуковой дефектоскоп
Портативный ультразвуковой дефектоскоп Olympus (Evident): настраиваемый прямоугольный импульс до 400 В, полоса 0,2–26,5 МГц, экран VGA, DGS/AVG, DAC/TCG и AWS в…
Как читать A-скан
A-скан — основной вид отображения дефектоскопа. По горизонтали слева направо откладывается время прохождения импульса, то есть путь звука или глубина. По вертикали — амплитуда эха.
| Что на экране | Что это значит (прямой датчик) |
|---|---|
| Только донное эхо | Звук прошёл до донной поверхности без помех |
| Эхо перед донным | Часть звука отразилась от дефекта. Положение эха показывает глубину, амплитуда связана с размером отражателя |
Перед контролем записывают картину сигналов на заведомо годной детали: донное эхо и постоянные эхо от геометрии (пазы, фланцы). Шум от рассеяния на зёрнах материала не считают дефектом. Любое значимое эхо раньше донного указывает на трещину или пустоту, параллельную поверхности, и требует дальнейшего анализа глубины, размера и формы.
Прямые датчики
Прямой датчик вводит в деталь продольную волну перпендикулярно поверхности. Для прямого контроля используют контактные датчики, датчики с линией задержки, двухэлементные (раздельно-совмещённые) и иммерсионные.
Что находят: прежде всего трещины и расслоения, параллельные поверхности, а также пустоты и пористость.
Где применяют: листы, прутки, поковки, отливки; болты, пальцы подвесок и другие детали, в которых трещина может развиваться параллельно доступной поверхности; стеклопластик и композиты. Прямым датчиком проверяют и паяные соединения: при отсутствии сцепления эхо от границы становится сильнее, поэтому контроль ведут сравнением с годным образцом.
Наклонные датчики и контроль сварных швов
По данным Evident, контроль наклонным лучом — самый распространённый приём ультразвуковой дефектоскопии. Дефекты в сварных швах обычно не параллельны поверхности, а валик шва мешает поставить датчик сверху, поэтому шов прозвучивают сбоку под углом.
Наклонный датчик состоит из преобразователя и призмы (отдельной или встроенной). За счёт преломления на границе призмы и детали он вводит в металл поперечную волну. Стандартные углы преломления в стали — 45, 60 и 70 градусов. Луч идёт под заданным углом к донной поверхности, отражается от неё под тем же углом и уходит вверх. Перемещая датчик вперёд и назад, оператор проводит луч по всей высоте шва и по линиям сплавления.
Как выглядят типовые дефекты шва на A-скане по учебному руководству Evident:
| Дефект | Характер сигнала |
|---|---|
| Непровар корня | Очень сильное отражение от корня шва, видно с обеих сторон |
| Несплавление | Сильное отражение с крутым фронтом и спадом со стороны разделки, с противоположной стороны слабее или отсутствует |
| Трещина в корне | Сигнал первой ветви луча рядом с эхом от проплава |
| Трещина у кромки | Сигнал второй ветви луча у верхней поверхности, рядом с эхом от валика |
| Поры и шлак | Группа эхо, форма и амплитуда которых быстро меняются при повороте датчика; обычно слабее, чем от плоских дефектов и крупных трещин |
Evident прямо оговаривает: такие примеры служат для иллюстрации, а интерпретация сигналов всегда требует обучения и опыта оператора и знания требований конкретной методики.
Условная протяжённость. При обнаружении индикации датчик перемещают до максимума амплитуды, затем ведут поперёк дефекта и отмечают две точки, где амплитуда падает до 50 % от максимума (спад на 6 дБ). Расстояние между ними принимают за размер дефекта. Другие методики могут задавать иной опорный уровень.
Калибровка и эталонные образцы
Evident выделяет три вида калибровки.
| Вид | Что делается | Чем |
|---|---|---|
| По скорости и нулю | Прибор вводит скорость звука в материале и поправку нуля (задержка в призме, кабеле, контактной жидкости), чтобы время перевести в расстояние | Двухточечный метод по двум отражателям с известным расстоянием, часто на образце IIW |
| Опорная (по эталону) | Задаётся опорная амплитуда сигнала, с которой сравнивают индикации в детали | Эталонные образцы по применяемой методике контроля; для наклонного датчика — образец IIW тип 1 или ASTM E-164, боковое отверстие |
| Сертификация прибора | Проверка линейности по горизонтали и вертикали | По стандарту, например ASTM E-317 или EN 12668 |
Важные правила:
- точность измерений не выше точности калибровки по скорости и нулю;
- образец должен быть из того же материала, что и деталь: калибровочные образцы выпускают из нескольких марок стали, алюминия и титана;
- скорость звука зависит от плотности, упругости, состава, структуры зерна и температуры.
Кривая DAC и TVG. Эхо от одинаковых отражателей ослабевает с глубиной из-за затухания и расхождения луча. Кривая DAC строится по отражателям одного размера на разной глубине: эхо от отражателя калибровочного размера попадает на кривую на любой глубине, больший отражатель даёт эхо выше кривой, меньший — ниже. TVG решает ту же задачу без кривой: усиление растёт с путём звука так, чтобы все опорные эхо были одной высоты, обычно 80 % экрана.
Ограничения
- Метод требует контактной жидкости или иммерсии: через воздушный зазор мегагерцовый ультразвук не проходит.
- Прямой луч плохо подходит для дефектов, не параллельных поверхности, поэтому сварные швы контролируют наклонным лучом.
- На экране присутствует шум от рассеяния на зёрнах материала, и оператор должен отличать его от индикаций дефектов.
- Результат зависит от калибровки, образцов и квалификации оператора. Учебные материалы не заменяют обучения, практики и требований применимых норм.
Когда хватит толщиномера, когда нужен дефектоскоп EPOCH, а когда фазированная решётка, разобрано в статье «Толщинометрия, дефектоскоп или PAUT».
Какой прибор выбрать
- Контроль сварных швов, сосудов, поковок с оценкой дефектов — EPOCH 650: DGS/AVG, DAC/TCG и AWS D1.1/D1.5 в стандарте.
- Работа одной рукой, на высоте и канатном доступе — EPOCH 6LT массой 890 г.
KEG TRK поставляет ультразвуковые дефектоскопы Evident (Olympus) в Казахстане. Цена по запросу.
Источники
- Evident. Ultrasonic Flaw Detection Tutorial.
- Evident. General Introduction.
- Evident. What is Ultrasound?.
- Evident. General Description.
- Evident. Calibration Concepts.
- Evident. 4.3 Typical Angle Beam Setup Procedure.
- Evident. 5.1 Straight Beam Tests.
- Evident. 5.2 Angle Beam Inspection.
- Evident. 6.6 Basic Waveform Interpretation.
- Evident. DAC/TVG.
Частые вопросы
Оборудование в статье
Цены и сроки поставки в Казахстан KEG TRK сообщает по запросу. Подготовим коммерческое предложение под вашу задачу.
Olympus EPOCH 650 — ультразвуковой дефектоскоп
Портативный ультразвуковой дефектоскоп Olympus (Evident): настраиваемый прямоугольный импульс до 400 В, полоса 0,2–26,5 МГц, экран VGA, DGS/AVG, DAC/TCG и AWS в…
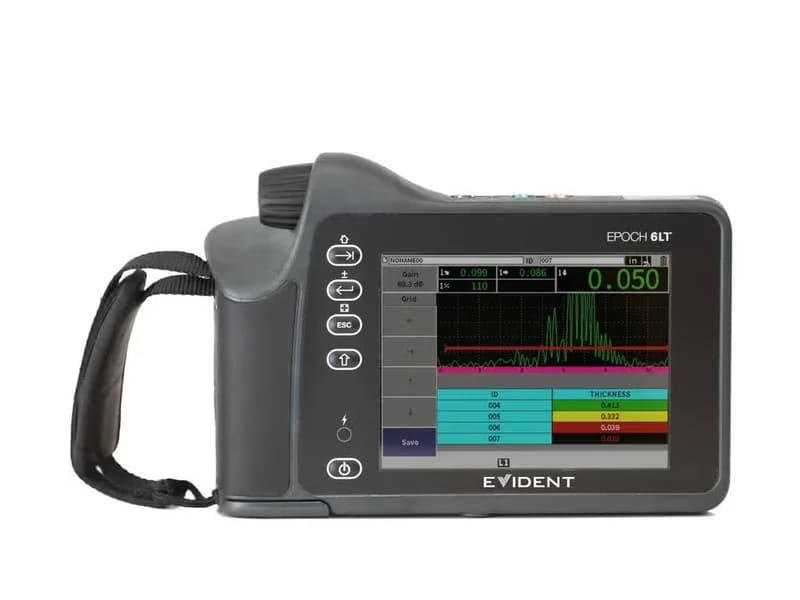
Olympus EPOCH 6LT — облегчённый ультразвуковой дефектоскоп
Облегчённый ультразвуковой дефектоскоп Olympus (Evident) массой 890 г для работы одной рукой и на канатном доступе: генератор до 400 В, полоса до 26,5 МГц, экран VGA…
Читайте также
13.10.2026
Акустическая камера: что это и как работает
Как акустическая камера с матрицей MEMS-микрофонов показывает источник ультразвука на видео, что такое бимформинг, какие задачи она решает и где у метода ограничения.
13.10.2026
Толщинометрия через краску: режимы эхо-эхо и THRU-COAT
Почему обычный толщиномер завышает толщину окрашенной стали, как режимы эхо-эхо и THRU-COAT исключают покрытие, какие датчики нужны, диапазоны и ограничения по температуре.
10.10.2026
Как измерить толщину стенки трубы ультразвуковым толщиномером
Толщину стенки трубы с коррозией измеряют ультразвуковым толщиномером с раздельно-совмещённым (двухэлементным) датчиком: зачистить точку, нанести контактную жидкость, откалибровать скорость звука и ноль, поставить датчик экраном поперёк оси трубы и взять минимальное показание.