Методы неразрушающего контроля: виды, что находят, где применяют
Основные методы НК: визуальный (видеоэндоскопы), ультразвуковые толщинометрия, дефектоскопия и PAUT, вихретоковый, магнитопорошковый, капиллярный, радиографический и акустико-эмиссионный.
Основные методы неразрушающего контроля (НК): визуальный и удалённый визуальный с видеоэндоскопами, ультразвуковая толщинометрия, ультразвуковая дефектоскопия, контроль фазированными решётками (PAUT), вихретоковый, магнитопорошковый, капиллярный, радиографический и акустико-эмиссионный. Они различаются физическим принципом, тем, какие дефекты видят (поверхностные или внутренние), и требованиями к материалу и доступу.
Сводная таблица методов НК
| Метод | Принцип | Что находит | Ограничения | Оборудование у KEG TRK |
|---|---|---|---|---|
| Визуальный и удалённый визуальный (ВИК, RVI) | Осмотр глазом или видеоэндоскопом через технологические отверстия | Трещины, коррозия, посторонние предметы, износ на видимых поверхностях | Только то, что видно на поверхности; зонд должен пройти по пути доступа | Да: видеоэндоскопы IPLEX |
| Ультразвуковая толщинометрия | Время прохождения импульса до донной поверхности и обратно, T = V × t/2 | Остаточная толщина стенки, потери металла от коррозии и эрозии | Нужна калибровка по скорости звука и контактная жидкость | Да: толщиномеры 27MG, 45MG, 39DL PLUS, 72DL PLUS |
| Ультразвуковая дефектоскопия | Отражение ультразвука от несплошностей (эхо-импульсный метод) | Трещины, поры, непровары, расслоения, внутренние дефекты | Нужны навыки и образцы; трудно контролировать шероховатые, тонкие, неоднородные и крупнозернистые материалы; дефект, параллельный лучу, можно пропустить | Да: дефектоскопы EPOCH 650, EPOCH 6LT |
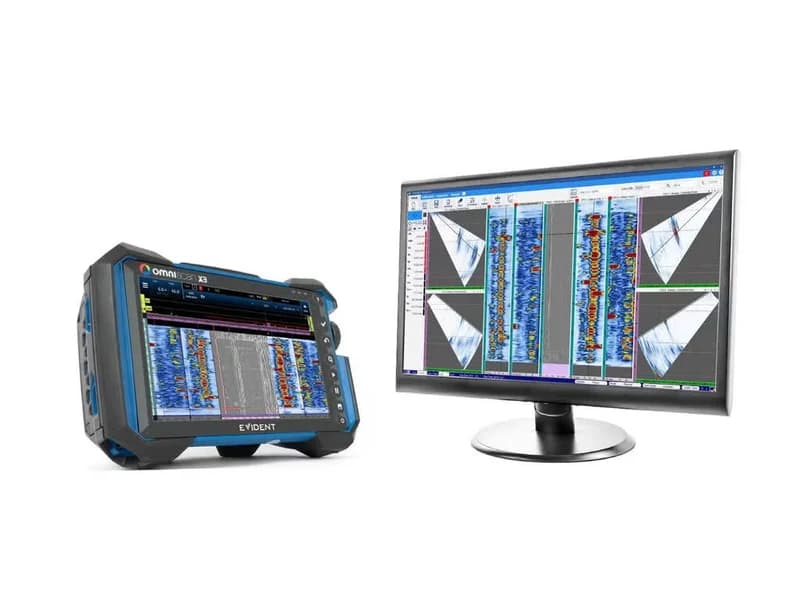
| Фазированные решётки (PAUT) | Многоэлементный датчик, луч поворачивается и фокусируется электронно | Дефекты сварных швов, коррозионные карты, расслоения и водородное расслоение в середине стенки | Выше стоимость, нужна подготовка оператора | Да: OmniScan SX, X3, X4 |
| Вихретоковый | Вихревые токи в проводящем материале от переменного магнитного поля | Поверхностные и подповерхностные трещины; также толщина покрытий, электропроводность | Только электропроводящие материалы, ограниченная глубина; расслоения, параллельные обмотке катушки, не видны | Да: NORTEC 600 |
| Магнитопорошковый | Поле рассеяния над дефектом удерживает магнитный порошок | Поверхностные и подповерхностные трещины | Только ферромагнитные материалы; дефект должен лежать под углом 45–90° к полю | Нет |
| Капиллярный (цветной, люминесцентный) | Пенетрант проникает в дефект, проявитель вытягивает его на поверхность | Трещины и поры, выходящие на поверхность | Только открытые на поверхность дефекты; непористые материалы; критична очистка | Нет |
| Радиографический | Рентгеновское или гамма-излучение просвечивает изделие, изображение на плёнке или цифровом детекторе | Поры, шлаковые включения, непровары в сварных швах и отливках | Источник и детектор по разные стороны изделия; радиационная безопасность | Нет |
| Акустико-эмиссионный | Датчики слушают упругие волны от развивающихся дефектов под нагрузкой | Растущие трещины, утечки, активные дефекты конструкций | Нужна нагрузка; оценка качественная, размер дефекта определяют другим методом; мешают шумы | Нет |
Визуальный и удалённый визуальный контроль
Визуальный контроль — первый и самый массовый метод. Удалённый визуальный контроль (RVI) выполняют видеоэндоскопом: это камера, источник света и гибкая или жёсткая вводимая трубка, которая передаёт живое изображение из мест, недоступных без разборки. Так находят трещины, коррозию и посторонние предметы в турбинах, котлах, двигателях, трубопроводах и сосудах. Многие видеоэндоскопы имеют функцию 3D-измерения, которая позволяет оценить размер дефекта.
Выбор зависит от пути доступа: по данным Evident, зонды диаметром 2–4 мм подходят для узких мест, 6–8 мм прочнее и дают лучшее изображение. Важны также артикуляция конца зонда, а для взрывоопасных зон — сертификация. Как выбрать модель, разобрано в статье «Какой видеоэндоскоп IPLEX выбрать».
Оборудование по теме статьи
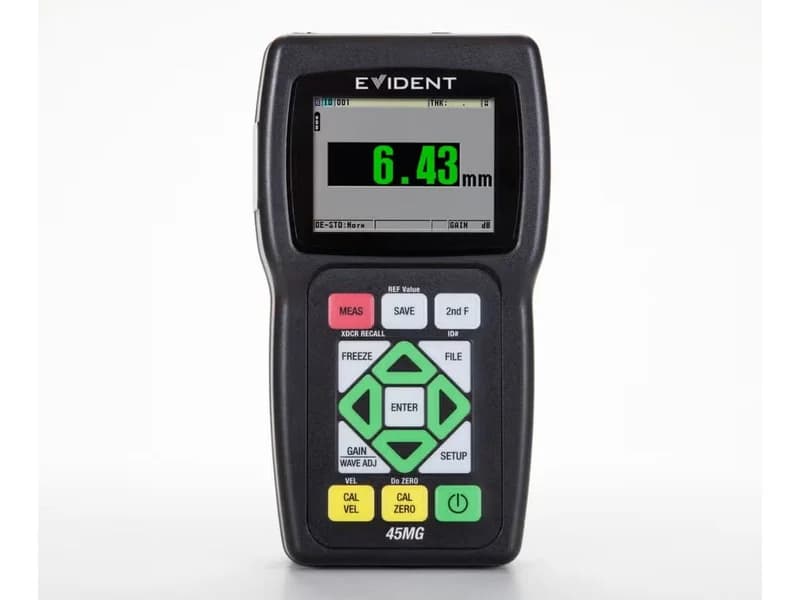
Olympus 45MG — ультразвуковой толщиномер
Ультразвуковой толщиномер Olympus (Evident): толщина 0,08–635 мм, раздельно-совмещённые и совмещённые датчики, опции Echo-to-Echo и THRU-COAT для измерения через…
Ультразвуковая толщинометрия
Толщиномер измеряет время, за которое импульс проходит стенку до донной поверхности и возвращается, и считает толщину по формуле T = V × t/2, где V — скорость звука в материале, t — время прохождения туда и обратно. Доступ нужен только с одной стороны. Типичные частоты — от 500 кГц до 20 МГц: высокие позволяют мерить тонкие материалы, низкие лучше проходят толстые и крупнозернистые. Прибор обязательно калибруют по скорости звука на образце известной толщины. Подробнее — в статье «Ультразвуковой толщиномер: принцип работы».
Ультразвуковая дефектоскопия
Дефектоскоп вводит в материал ультразвук и принимает эхо-сигналы от несплошностей: трещин, пустот, пор. По времени прихода эха определяют положение отражателя, а по сигналу часто можно оценить его размер, форму и ориентацию. Метод чувствителен к поверхностным и внутренним дефектам, проникает глубже других методов НК и требует доступа с одной стороны. Ограничения по NDT Resource Center: нужна контактная жидкость и эталонные образцы, оператор должен быть хорошо подготовлен, шероховатые, тонкие, неоднородные и крупнозернистые материалы (например, чугун) контролировать трудно, а дефект, параллельный лучу, может остаться незамеченным. Как работает прибор — в статье «Ультразвуковой дефектоскоп: как работает и что находит».
Фазированные решётки (PAUT)
Датчик на фазированной решётке содержит от 16 до 256 элементов, которые возбуждаются с небольшими задержками. Так луч можно поворачивать в диапазоне углов (секторное сканирование) и фокусировать на разных глубинах без перемещения датчика. Типичные частоты — 2–10 МГц. По Evident, основные задачи PAUT — контроль сварных швов, поиск трещин и коррозионное картирование, включая различение потери толщины и дефектов в середине стенки, например водородного расслоения. Минусы — выше стоимость и необходимость обучения. Когда достаточно толщиномера, а когда нужен PAUT, — в статье «Толщинометрия, дефектоскоп или PAUT».
Вихретоковый контроль
Переменное магнитное поле катушки наводит в проводящем материале вихревые токи. Трещины, изменения размеров и свойств материала нарушают их течение, и прибор это регистрирует. Кроме поиска трещин метод измеряет толщину материала и покрытий и электропроводность (сортировка материалов, выявление перегрева, контроль термообработки). Датчику не обязательно касаться поверхности, подготовка минимальна. Ограничения: только электропроводящие материалы, ограниченная глубина проникновения, нужна подготовка оператора и эталоны.
Магнитопорошковый контроль
Деталь намагничивают; над поверхностными и подповерхностными дефектами возникает поле рассеяния, которое собирает магнитный порошок в видимый индикаторный след. Метод быстрый и не так требователен к подготовке поверхности, применяется для отливок, поковок и сварных соединений. Ограничение — только ферромагнитные материалы. Дефект выявляется, если он лежит под углом 45–90° к магнитному полю, поэтому деталь обычно намагничивают в двух взаимно перпендикулярных направлениях.
Капиллярный контроль
На очищенную поверхность наносят цветной или люминесцентный пенетрант, после выдержки (обычно от 5 до 60 минут) удаляют излишки и наносят проявитель, который вытягивает пенетрант из дефектов (проявление — обычно не менее 10 минут). Метод чувствителен к мелким поверхностным дефектам и подходит для металлов и неметаллов, магнитных и немагнитных материалов. Но он видит только дефекты, выходящие на поверхность, требует непористой поверхности, тщательной очистки и утилизации химикатов.
Радиографический контроль
Рентгеновское или гамма-излучение проходит через изделие на плёнку или цифровой детектор, расположенный с противоположной стороны. Изменения плотности на снимке показывают поры, шлаковые включения, непровары и другие дефекты сварных швов и отливок. Для толстого металла применяют, например, источник Co-60, для тонких и малоплотных материалов — низкоэнергетический Tm-170. Работа с излучением требует мер радиационной безопасности.
Акустико-эмиссионный контроль
Метод не посылает энергию в объект, а слушает упругие волны, которые возникают при развитии трещины, пластической деформации и других процессах под нагрузкой. Поэтому он выявляет только активные, развивающиеся дефекты и может проводиться на работающем объекте с постоянно установленными датчиками. Ограничения: если нагрузка мала, дефект не проявится; оценка качественная, размер и глубину определяют другим методом, чаще ультразвуком; мешают производственные шумы.
Как выбрать метод
- Где дефект: только на поверхности — визуальный, капиллярный, магнитопорошковый, вихретоковый; внутри — ультразвук, PAUT или радиография.
- Из чего изделие: магнитопорошковый — только для ферромагнитных сталей, вихретоковый — для проводящих материалов, капиллярный — для любых непористых.
- Какой доступ: с одной стороны — ультразвук; через лючок или отверстие — видеоэндоскоп; радиографии нужен доступ с двух сторон.
- Что нужно получить: толщину — толщиномер; наличие и размер дефекта — дефектоскоп или PAUT; карту коррозии или изображение шва — PAUT.
Какое оборудование выбрать
- Удалённый визуальный контроль — видеоэндоскопы IPLEX NX, IPLEX One.
- Толщинометрия коррозии — 45MG, 27MG.
- Ультразвуковая дефектоскопия — EPOCH 650.
- Фазированные решётки — OmniScan X3, OmniScan X4.
- Вихретоковый контроль — NORTEC 600.
KEG TRK поставляет оборудование Evident (Olympus) для перечисленных методов в Казахстане. Оборудования для магнитопорошкового, капиллярного, радиографического и акустико-эмиссионного контроля в нашем каталоге нет. Цена по запросу.
Источники
- NDT Resource Center (nde-ed.org). Nondestructive Evaluation Techniques.
- NDT Resource Center. Basic Principles of Ultrasonic Testing.
- NDT Resource Center. Basic Principles of Eddy Current Inspection.
- NDT Resource Center. Introduction to Magnetic Particle Inspection, Magnetic Field Orientation and Flaw Detectability.
- NDT Resource Center. Liquid Penetrant Inspection Process, Advantages and Disadvantages of Penetrant Testing.
- NDT Resource Center. Present State of Radiography, Radiograph Interpretation — Welds.
- NDT Resource Center. Introduction to Acoustic Emission Testing.
- Evident. Thickness Gauge Tutorial: Theory of Operation.
- Evident. Ultrasonic Flaw Detection Tutorial: General Introduction.
- Evident. Introduction to Phased Array Ultrasonic Testing, Practical applications and advantages of phased array.
- Evident. Your Complete Guide to Remote Visual Inspection (RVI).
Частые вопросы
Оборудование в статье
Цены и сроки поставки в Казахстан KEG TRK сообщает по запросу. Подготовим коммерческое предложение под вашу задачу.
Olympus 45MG — ультразвуковой толщиномер
Ультразвуковой толщиномер Olympus (Evident): толщина 0,08–635 мм, раздельно-совмещённые и совмещённые датчики, опции Echo-to-Echo и THRU-COAT для измерения через…
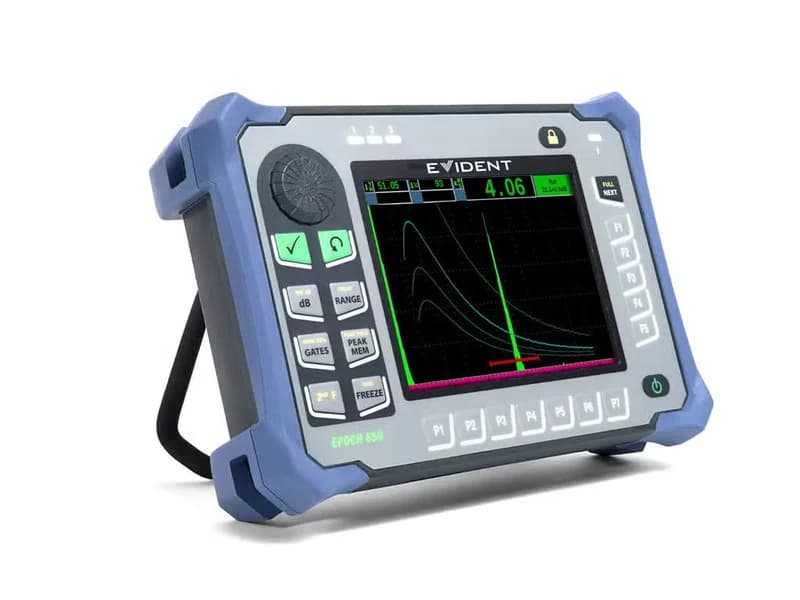
Olympus EPOCH 650 — ультразвуковой дефектоскоп
Портативный ультразвуковой дефектоскоп Olympus (Evident): настраиваемый прямоугольный импульс до 400 В, полоса 0,2–26,5 МГц, экран VGA, DGS/AVG, DAC/TCG и AWS в…
Также в статье: Olympus OmniScan X3 — дефектоскоп на фазированных решётках с TFM, Olympus NORTEC 600 — вихретоковый дефектоскоп, Olympus IPLEX NX — флагманский промышленный видеоэндоскоп
Читайте также
13.10.2026
Толщинометрия через краску: режимы эхо-эхо и THRU-COAT
Почему обычный толщиномер завышает толщину окрашенной стали, как режимы эхо-эхо и THRU-COAT исключают покрытие, какие датчики нужны, диапазоны и ограничения по температуре.
13.10.2026
Ультразвуковой дефектоскоп: как работает и что находит
Принцип импульс-эхо, как читать A-скан, прямые и наклонные датчики, какие дефекты находит дефектоскоп, зачем калибровка по скорости и нулю, эталонные образцы и кривая DAC.
10.10.2026
Как измерить толщину стенки трубы ультразвуковым толщиномером
Толщину стенки трубы с коррозией измеряют ультразвуковым толщиномером с раздельно-совмещённым (двухэлементным) датчиком: зачистить точку, нанести контактную жидкость, откалибровать скорость звука и ноль, поставить датчик экраном поперёк оси трубы и взять минимальное показание.